

Um guia abrangente para peças fundidas: processos, materiais e aplicações
 2026.07.14
 Notícias da indústria
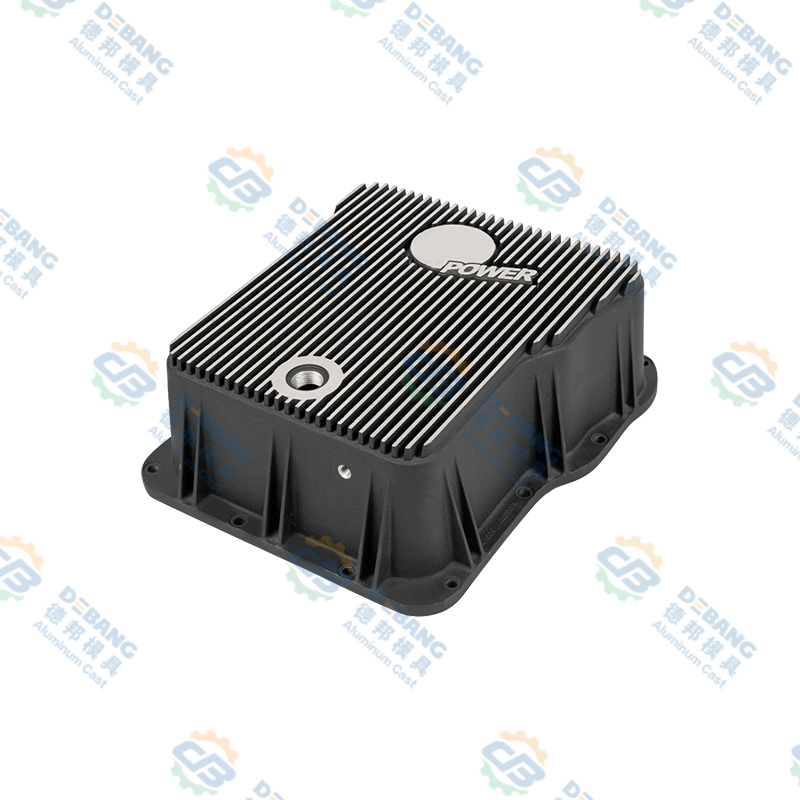
Peças fundidas sob pressão são componentes metálicos produzidos forçando metal fundido, normalmente alumínio, zinco ou magnésio, em um molde de aço reutilizável sob alta pressão. Este método é usado nas indústrias automotiva, eletrônica, de equipamentos industriais e de produtos de consumo porque produz peças precisas e repetíveis em alto volume e com custo por unidade relativamente baixo. Este guia explica como as peças fundidas são feitas, quais materiais e acabamentos estão disponíveis, onde o processo se adapta melhor e como trabalhar com um fornecedor para obter resultados consistentes e de alta qualidade.
Resposta direta: As peças fundidas sob pressão são mais adequadas para produções de médio a alto volume, normalmente começando em cerca de 1.000 unidades e chegando a milhões, onde a precisão dimensional, paredes finas e acabamento superficial liso são mais importantes do que a resistência mecânica bruta. Se o seu projeto precisar de menos de algumas centenas de unidades, a usinagem CNC ou a fundição em areia geralmente são mais econômicas. Se o seu projeto precisa de alto volume, tolerâncias restritas e geometria complexa em uma única injeção, as peças fundidas sob pressão são quase sempre a escolha certa.
O que são peças de fundição sob pressão
Peças fundidas sob pressão são componentes metálicos fabricados através do processo de fundição sob pressão, no qual o metal fundido é injetado em um molde de aço usinado com precisão, conhecido como matriz, sob pressão significativa. O metal preenche a cavidade da matriz em uma fração de segundo, esfria rapidamente e solidifica na forma final da peça. Assim que o metal solidificar, a matriz se abre e a peça acabada é ejetada, pronta para o acabamento secundário mínimo.
Este processo é fundamentalmente diferente da fundição em areia ou fundição de precisão porque a matriz é reutilizável, muitas vezes por dezenas de milhares de ciclos, o que torna as peças fundidas sob pressão econômicas para produção de alto volume. Uma única matriz pode produzir de 50.000 a mais de 1 milhão de peças antes de precisar de manutenção ou substituição significativa, dependendo da liga usada e da complexidade da peça.
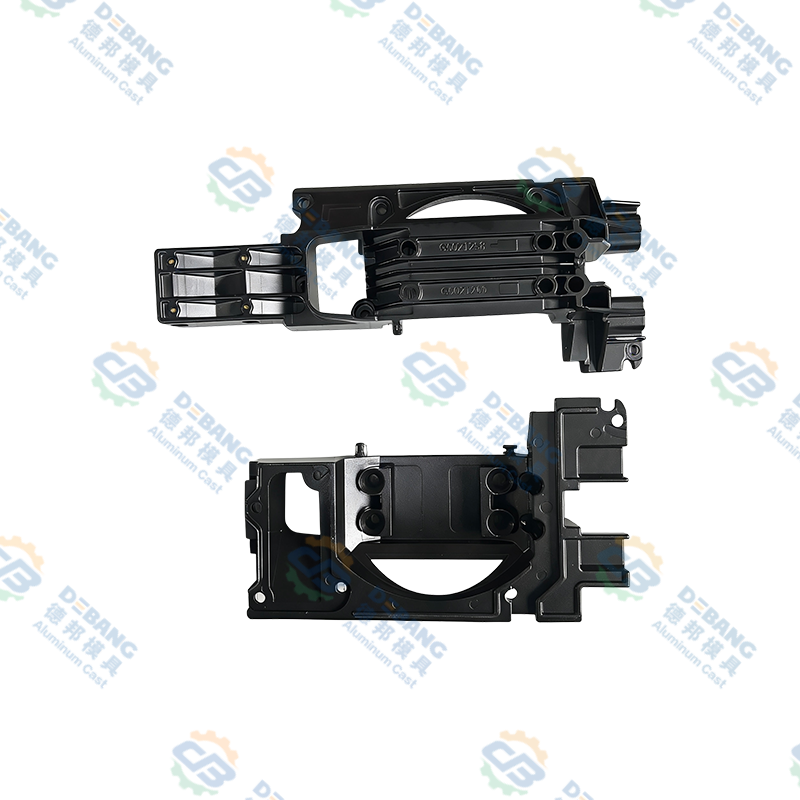
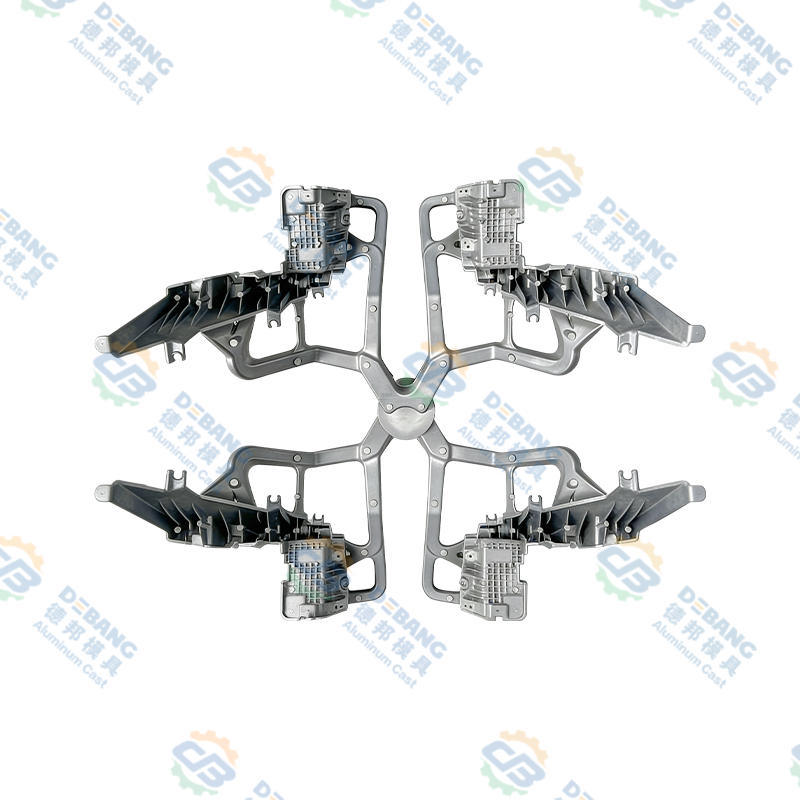
O termo peças fundidas sob pressão abrange uma ampla gama de produtos físicos, desde um pequeno conector de zinco pesando alguns gramas até uma grande caixa de transmissão de alumínio pesando vários quilogramas. O que os une é o método de fabrico e não a utilização final, razão pela qual o mesmo processo subjacente serve indústrias tão diferentes como a engenharia automóvel, a electrónica de consumo e a ferragem doméstica. Compreender essa base compartilhada ajuda compradores e engenheiros a tomar melhores decisões ao avaliar se a fundição sob pressão é a opção certa para uma nova peça.
Também é importante notar que as peças fundidas sob pressão quase sempre têm formato líquido ou quase líquido, o que significa que a peça sai da matriz muito próxima de suas dimensões finais. Isto contrasta com processos como forjamento ou usinagem estendida, onde uma grande quantidade de material extra é removida para atingir a forma final. A natureza quase perfeita das peças fundidas sob pressão é uma das principais razões pelas quais o processo é tão eficiente em termos de material em escala.
Precisão Dimensional
As tolerâncias típicas variam de mais ou menos 0,05 mm a 0,15 mm, dependendo do tamanho da peça e da liga, muito mais rigorosas do que na fundição em areia.
Espessura da Parede
As peças fundidas sob pressão geralmente atingem espessuras de parede entre 0,5 mm e 5 mm, permitindo designs leves, mas estruturalmente sólidos.
Velocidade do Ciclo
As máquinas de fundição sob pressão de alta pressão podem produzir de 200 a mais de 1.000 tiros por hora, dependendo do tamanho da peça.
Acabamento de superfície
As peças saem da matriz com uma superfície lisa como fundida, muitas vezes exigindo pouca ou nenhuma usinagem adicional antes do uso.
O processo de fundição sob pressão explicado
Existem três métodos principais de fundição sob pressão usados para produzir peças fundidas sob pressão hoje: fundição sob pressão, fundição sob pressão de baixa pressão e fundição sob pressão por gravidade. A fundição sob pressão é responsável pela grande maioria das peças produzidas em todo o mundo porque oferece os tempos de ciclo mais rápidos e as tolerâncias mais rigorosas. A fundição sob pressão é frequentemente selecionada para rodas automotivas maiores e peças estruturais onde o enchimento mais lento e controlado reduz a porosidade. A fundição por gravidade, às vezes chamada de fundição em molde permanente, depende apenas da gravidade, em vez da pressão externa, e é normalmente usada para formas mais simples em tiragens de produção menores. O processo geral de fundição sob pressão de alta pressão, a variante mais utilizada, segue estas etapas.
1
Preparação e fixação de matrizes
As duas metades da matriz de aço são limpas, lubrificadas com um agente desmoldante e fixadas sob uma força de travamento que pode exceder 4.000 toneladas em máquinas grandes, garantindo que a matriz permaneça vedada contra a pressão do metal que entra. A camada lubrificante também ajuda a peça fundida acabada a se separar de forma limpa da superfície da matriz durante a ejeção, reduzindo o risco de rasgo da superfície.
2
Fusão e injeção de metais
O metal é derretido em um forno, normalmente entre 380 graus Celsius para o zinco e 660 graus Celsius para o alumínio, e então injetado na cavidade da matriz a pressões que variam de 1.500 a mais de 25.000 psi, dependendo da máquina e da liga. O metal viaja através de um sistema de canal e portão projetado para preencher as seções mais finas e detalhadas da peça fundida antes que as seções mais espessas se solidifiquem.
3
Resfriamento e Solidificação
O metal fundido esfria e solidifica dentro da matriz em uma fração de segundo a alguns segundos, dependendo da espessura da parede e do volume da peça, assumindo o formato exato da cavidade, incluindo detalhes finos da superfície e nervuras internas. Canais de resfriamento embutidos na matriz circulam água ou óleo para controlar a taxa de solidificação e reduzir a chance de defeitos internos de contração.
4
Abertura e ejeção da matriz
Uma vez solidificada, a matriz se abre e os pinos ejetores empurram a peça acabada de fundição para fora da cavidade, pronta para o próximo ciclo começar quase imediatamente. Sistemas ejetores bem conservados ajudam a evitar a deformação de seções de paredes finas durante este estágio, especialmente em peças com cavidades profundas.
5
Corte e Acabamento
O excesso de material, como rebarbas e o sistema de canal de metal, é aparado e a peça pode passar por operações secundárias, como jateamento, usinagem, galvanização ou revestimento em pó com base na aplicação. Muitas linhas de produção automatizam essa etapa de corte usando uma matriz de corte dedicada, permitindo que as peças fundidas sob pressão se movam rapidamente da máquina de fundição para a embalagem.
Materiais comuns usados em peças de fundição sob pressão
Escolher a liga certa é uma das decisões mais importantes ao projetar peças fundidas sob pressão, pois afeta a resistência, o peso, a resistência à corrosão e o custo geral. A tabela abaixo compara os quatro materiais de fundição sob pressão mais utilizados.
| Materiais | Densidade Típica | Propriedades principais | Usos comuns |
|---|---|---|---|
| Ligas de alumínio, como ADC12 e A380 | Cerca de 2,7 g por cm cúbico | Leve, boa resistência à corrosão, boa relação resistência/peso, alta condutividade térmica | Carcaças automotivas, suportes de motor, gabinetes eletrônicos, dissipadores de calor |
| Ligas de zinco, como Zamak 3 e Zamak 5 | Cerca de 6,6 g por cm cúbico | Excelente fundibilidade, tolerâncias muito estreitas, alta resistência ao impacto, fácil de chapear | Conectores, ferragens decorativas, pequenas engrenagens de precisão, acessórios de encanamento |
| Ligas de magnésio, como AZ91D | Cerca de 1,8 g por cm cúbico | Metal fundido estrutural mais leve, boa resistência, excelente usinabilidade | Suportes internos automotivos, caixas de laptop e câmera, corpos de ferramentas elétricas |
| Ligas de cobre e latão | Cerca de 8,5 g por cm cúbico | Forte, resistente ao desgaste, boa condutividade elétrica, ponto de fusão mais alto | Conectores elétricos, válvulas de encanamento, ferragens marítimas |
As peças fundidas sob pressão de alumínio representam a maior parcela da produção global de fundição sob pressão porque equilibram peso, resistência e economia em todos os setores. As peças fundidas sob pressão de zinco são escolhidas quando detalhes muito finos e tolerâncias restritas são necessários em componentes menores, uma vez que as ligas de zinco fluem mais facilmente em seções finas do que o alumínio.
As peças fundidas sob pressão de magnésio estão ganhando espaço em indústrias onde cada grama é importante, já que o magnésio é cerca de 35% mais leve que o alumínio para uma geometria de peça comparável. Isso o torna uma escolha comum para eletrônicos portáteis, ferramentas elétricas e alguns suportes internos de automóveis. As ligas à base de cobre, embora menos comuns que o alumínio ou o zinco, são selecionadas quando a condutividade elétrica ou a resistência ao desgaste sob carga é mais importante do que a minimização do peso, como em blocos de terminais elétricos ou buchas para serviços pesados.
Ao comparar as opções de materiais, os engenheiros normalmente ponderam quatro fatores juntos, em vez de isoladamente: a temperatura operacional que a peça enfrentará, a carga mecânica que ela deve suportar, o método de acabamento planejado após a fundição e o custo unitário alvo. Uma peça fundida destinada a um compartimento de motor precisa tolerar calor sustentado acima de 120 graus Celsius, o que geralmente exclui ligas de zinco de qualidade inferior e aponta para uma liga de alumínio resistente ao calor. Uma maçaneta decorativa, por outro lado, pode priorizar uma superfície lisa que aceite bem o cromagem, o que favorece o zinco em detrimento do alumínio.
Fundição sob pressão versus outros métodos de fundição de metal
Peças fundidas sob pressão são frequentemente comparados com a fundição em areia e a fundição de precisão, uma vez que todos os três processos moldam o metal fundido em uma forma final. A escolha certa depende muito do volume de produção, da precisão necessária e do tamanho da peça. A tabela abaixo resume como esses três métodos diferem nos fatores mais importantes para os compradores.
| Fator | Fundição sob pressão | Fundição em Areia | Fundição de investimento |
|---|---|---|---|
| Tolerância Típica | Mais ou menos 0,05 a 0,15 mm | Mais ou menos 0,5 a 1,5 mm | Mais ou menos 0,1 a 0,3 mm |
| Volume mais adequado | 1000 unidades e acima | 1 a algumas centenas de unidades | 50 a vários milhares de unidades |
| Acabamento de superfície | Suave, quase em forma de rede | Áspero, precisa de usinagem | Detalhes suaves e finos |
| Custo de ferramentas | Alto adiantamento, baixo por unidade | Baixo adiantamento, maior por unidade | Moderado adiantado e por unidade |
| Materiais Comuns | Alumínio, zinco, magnésio | Ferro, aço, bronze, alumínio | Aço, aço inoxidável, superligas |
As peças fundidas sob pressão ganham claramente sempre que a produção é grande e a geometria se beneficia de paredes finas e consistentes. A fundição em areia continua sendo mais adequada para peças muito grandes ou protótipos únicos, onde a construção de uma matriz de aço não seria econômica. A fundição de precisão tende a ser escolhida quando a peça precisa de detalhes finos e de um metal, como o aço inoxidável, que não é prático para fundição sob pressão em alta pressão.
Opções de acabamento de superfície para peças fundidas sob pressão
A maioria das peças fundidas sob pressão já deixa a matriz com uma superfície utilizável, mas muitas aplicações exigem uma etapa de acabamento adicional para melhorar a aparência, a resistência à corrosão ou o desempenho ao desgaste. A tabela abaixo descreve os métodos de acabamento mais comumente aplicados em peças fundidas sob pressão.
| Método de Acabamento | Objetivo | Aplicações Típicas |
|---|---|---|
| Tiro | Remove resíduos superficiais e cria uma textura fosca uniforme | Suportes e caixas de uso geral |
| Revestimento em pó | Adiciona uma camada colorida durável com boa resistência à corrosão | Equipamento externo, caixas de eletrodomésticos |
| Cromado ou Niquelado | Melhora a aparência e adiciona uma camada dura e resistente à corrosão | Ferragens decorativas, acessórios de encanamento |
| Anodização, somente alumínio | Constrói uma camada protetora de óxido e permite tingimento colorido | Eletrônicos de consumo, acabamento arquitetônico |
| Usinagem CNC | Alcança tolerâncias mais rigorosas em superfícies de contato específicas | Componentes do motor, montagens de precisão |
Selecionar o acabamento certo para uma peça fundida sob pressão não é puramente cosmético. O revestimento em pó e a anodização, por exemplo, adicionam uma camada mensurável de proteção contra corrosão que pode prolongar a vida útil de um componente externo em vários anos, em comparação com uma peça inacabada exposta ao mesmo ambiente.
Principais vantagens das peças fundidas sob pressão
A
Alta velocidade de produção
Uma única máquina de fundição sob pressão pode produzir centenas de peças por hora, tornando esse processo ideal para pedidos de dezenas de milhares ou milhões, especialmente quando comparado aos tempos de ciclo muito mais lentos da fundição em areia ou da usinagem CNC.
B
Geometria Complexa em One Shot
Nervuras, ressaltos, roscas e paredes finas podem ser formadas diretamente na matriz, reduzindo ou eliminando a necessidade de montagem secundária de múltiplos componentes, o que diminui tanto o número de peças quanto o trabalho de montagem.
C
Excelente repetibilidade dimensional
Como a mesma matriz de aço endurecido é reutilizada em cada injeção, a variação peça a peça permanece extremamente baixa em longos ciclos de produção, o que é fundamental para peças que devem se encaixar com precisão em uma montagem maior.
D
Menor custo por unidade em volume
Embora o custo inicial do ferramental seja mais alto, o custo por peça cai significativamente à medida que o volume aumenta, muitas vezes tornando-se a opção mais barata após alguns milhares de unidades e continuando a melhorar à medida que o volume sobe para centenas de milhares.
E
Acabamento de superfície forte
As peças normalmente requerem pouco ou nenhum polimento antes da pintura, galvanização ou revestimento, o que encurta o prazo geral de fabricação e reduz o custo de mão de obra associado à preparação da superfície secundária.
F
Eficiência Material
O excesso de metal dos canais e poços de transbordamento pode ser fundido novamente e reutilizado, mantendo o desperdício de material relativamente baixo em comparação com processos subtrativos, como a usinagem CNC, onde uma grande parte do material inicial termina como fragmentos de sucata.
Aplicações e indústrias comuns para peças fundidas sob pressão
Indústria Automotiva
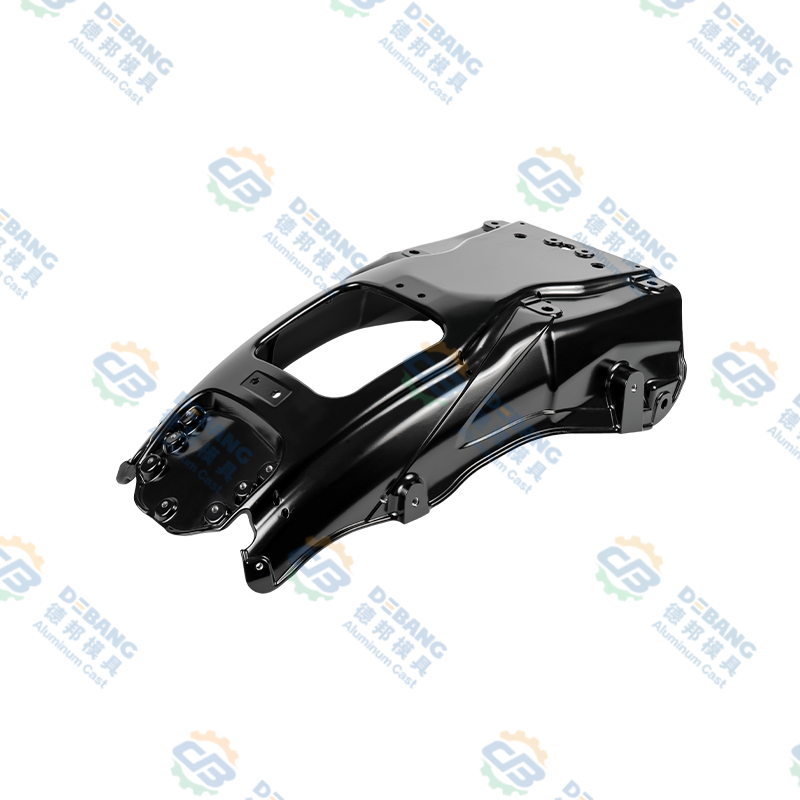
Blocos de motor, carcaças de transmissão, suportes e componentes estruturais, onde peças fundidas em alumínio ajudam a reduzir o peso do veículo e melhorar a eficiência de combustível. Muitos fabricantes agora usam peças fundidas de alumínio em grande escala para substituir o que costumavam ser montagens de dezenas de peças de aço estampadas, reduzindo o peso e o tempo de montagem.
Eletrônicos de consumo
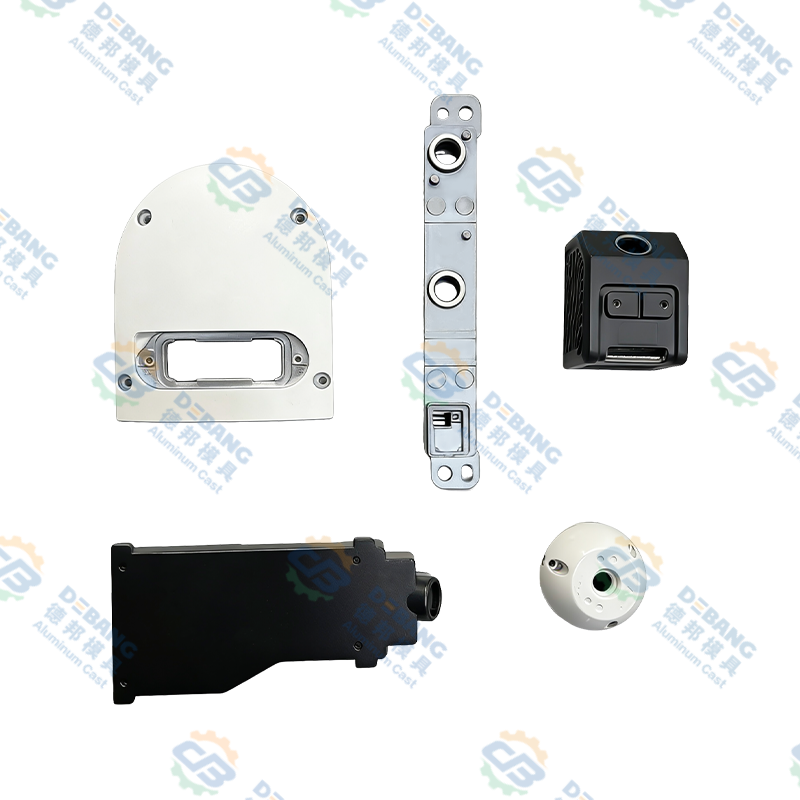
Estruturas de laptop, corpos de câmeras e componentes de smartphones contam com peças fundidas de magnésio e alumínio para um gabinete forte, porém leve, que também pode ajudar a dissipar o calor dos circuitos internos sensíveis.
Equipamentos Industriais
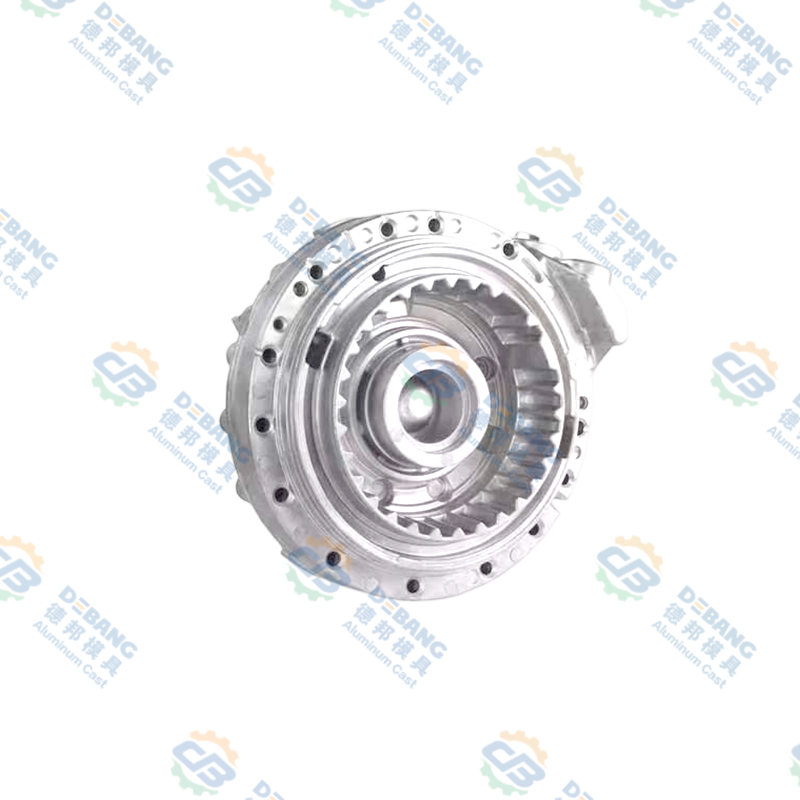
Carcaças de bombas, tampas de caixas de engrenagens e carcaças de motores usam peças fundidas sob pressão porque podem suportar vibrações e cargas térmicas moderadas, ao mesmo tempo em que mantêm tolerâncias rígidas para alinhamento de eixo e assentos de rolamentos.
Luminárias
Os dissipadores de calor e caixas de iluminação de LED dependem da excelente condutividade térmica das peças fundidas de alumínio para gerenciar a dissipação de calor, o que prolonga diretamente a vida útil dos componentes de LED internos.
Eletrodomésticos
Puxadores, suportes e peças estruturais internas em cozinhas e eletrodomésticos são frequentemente produzidos por fundição sob pressão de zinco, aproveitando seus finos detalhes de superfície e compatibilidade com revestimento decorativo.
Hardware e fechaduras
Maçanetas de portas, corpos de fechaduras e acessórios decorativos usam peças fundidas de zinco por seus detalhes finos e facilidade de revestimento com acabamentos em cromo ou níquel, oferecendo aos fabricantes uma ampla gama de opções de acabamento a partir de um único material de base.
Controle de qualidade e defeitos comuns em peças fundidas sob pressão
Mesmo uma matriz bem projetada pode produzir defeitos se os parâmetros do processo não forem controlados adequadamente. Identificar precocemente a causa raiz ajuda os fabricantes a manter a taxa de rejeição de peças fundidas sob pressão abaixo dos padrões de referência do setor, que normalmente são fixados em menos de 2% para linhas de produção maduras. A maioria dos defeitos em peças fundidas sob pressão remonta a uma de três fontes: temperatura incorreta do metal, pressão de injeção insuficiente ou excessiva ou um projeto da matriz que não leva em conta como o metal realmente flui e esfria dentro da cavidade.
| Defeito | Causa Típica | Solução Comum |
|---|---|---|
| Porosidade | Ar ou gás preso durante a injeção em alta velocidade ou encolhimento durante o resfriamento | Otimize o projeto da comporta, reduza a velocidade de injeção na fase de enchimento ou aplique fundição sob pressão a vácuo |
| Fechado a frio | O metal fundido solidifica antes de preencher completamente a cavidade da matriz, muitas vezes devido à baixa temperatura do metal | Aumente a temperatura do metal ou da matriz e melhore o posicionamento da comporta para melhor fluxo |
| Flash | O excesso de metal escapa através da linha de separação da matriz devido à força de fixação insuficiente | Aumente a força de fixação ou melhore a manutenção e o alinhamento da matriz |
| Bolhas na superfície | O gás retido se expande próximo à superfície durante o tratamento térmico ou galvanização subsequente | Reduza a porosidade interna na fonte e controle a taxa de resfriamento |
| Deformação | Taxas de resfriamento irregulares em diferentes espessuras de parede na mesma peça | Projete uma espessura de parede mais uniforme e ajuste o layout do canal de resfriamento na matriz |
Fabricantes respeitáveis de peças fundidas sob pressão usam verificações de processos, como inspeção por raios X, testes de pressão e verificação de máquinas de medição coordenadas, para detectar esses problemas antes que as peças sejam enviadas aos clientes. Muitas instalações também rastreiam uma métrica de rendimento de primeira passagem para cada execução de produção, que mede a porcentagem de peças fundidas sob pressão que passam na inspeção sem qualquer retrabalho, dando ao fabricante e ao cliente um sinal claro e contínuo de estabilidade do processo.
Considerações de sustentabilidade para peças fundidas sob pressão
A sustentabilidade da fabricação tornou-se um fator cada vez mais importante na aquisição de peças fundidas sob pressão, e o processo tem várias vantagens inerentes nesta área. A sucata de alumínio, zinco e magnésio gerada durante o corte e no sistema do canal pode ser fundida novamente e devolvida à produção, com muitas instalações reciclando bem mais de 90% da sucata do processo internamente.
Uso de energia por peça
Como as peças fundidas sob pressão exigem usinagem secundária mínima, a energia total consumida por peça acabada costuma ser menor do que os processos que removem grandes quantidades de material.
Metais básicos recicláveis
O alumínio e o zinco podem ser reciclados repetidamente sem perda significativa de propriedades mecânicas, apoiando o uso de material em circuito fechado em todas as fases de produção.
Longa vida útil
Uma única matriz de aço que produz centenas de milhares de peças espalha sua própria pegada de fabricação incorporada por um grande número de componentes acabados.
Benefícios de redução de peso
Em aplicações de transporte, a redução de peso das peças fundidas sob pressão de alumínio e magnésio se traduz em menor consumo de combustível ou energia ao longo da vida útil do veículo.
Diretrizes de projeto para peças fundidas sob pressão
Seguir regras de projeto comprovadas no início do desenvolvimento de um componente pode reduzir significativamente as revisões de ferramentas e melhorar a qualidade final das peças fundidas sob pressão. Os engenheiros que aplicam essas diretrizes durante a fase inicial do projeto, e não após a falha do primeiro protótipo, tendem a ver muito menos mudanças dispendiosas depois que a matriz já foi cortada. As diretrizes a seguir são amplamente utilizadas por engenheiros de projeto.
- Mantenha a espessura da parede uniforme. Procure paredes consistentes entre 1 mm e 3,5 mm para alumínio, uma vez que mudanças repentinas de espessura levam a empenamento e porosidade, pois as seções mais espessas esfriam mais lentamente do que as mais finas próximas.
- Adicione ângulos de inclinação. Inclua um ângulo de inclinação de pelo menos 1 a 2 graus em superfícies verticais para que as peças se soltem da matriz de maneira limpa e sem danos, com cavidades mais profundas geralmente precisando de um ângulo de inclinação maior.
- Evite cantos internos afiados. Use um raio de filete de pelo menos 0,5 mm para reduzir a concentração de tensão e melhorar o fluxo do metal durante o enchimento, uma vez que cantos vivos também são mais propensos a rachaduras sob carga.
- Planeje com antecedência a localização dos portões e dos corredores. Posicione as comportas de forma que o metal fundido preencha primeiro as seções mais espessas, reduzindo o risco de fechamento a frio e preenchimento incompleto, e coordene a colocação da comporta com o layout de ventilação para permitir que o ar preso escape.
- Minimize os cortes inferiores. Os cortes inferiores exigem corrediças ou elevadores adicionais, o que aumenta o custo do ferramental e o tempo de execução, portanto, projete em torno deles sempre que possível ou aceite a complexidade adicional do ferramental somente quando funcionalmente necessário.
- Projete costelas para economizar peso. Nervuras de 50 a 60 por cento da espessura da parede adjacente adicionam resistência sem criar seções espessas que retardam o resfriamento, permitindo que a peça permaneça leve e ainda resista às cargas de flexão.
Como escolher um fornecedor de peças de fundição sob pressão
01
Verifique o equipamento e a faixa de tonelagem
Confirme se o fornecedor opera máquinas com a faixa de tonelagem necessária para o tamanho da sua peça, uma vez que equipamentos subdimensionados não conseguem manter a pressão de fixação adequada e podem causar rebarbas ou preenchimento incompleto em peças fundidas sob pressão maiores.
02
Revise as certificações de qualidade
Procure certificações como ISO 9001 e IATF 16949 se as peças forem para uso automotivo, pois elas indicam um sistema de gestão de qualidade maduro com controles de processo documentados durante toda a produção.
03
Pergunte sobre ferramentas internas
Os fornecedores que projetam e constroem suas próprias matrizes internamente podem normalmente reduzir os prazos de entrega e resolver problemas de projeto mais rapidamente do que aqueles que terceirizam as ferramentas, uma vez que as alterações não precisam ser encaminhadas através de um fabricante de ferramentas terceirizado.
04
Solicite amostras de peças e relatórios
Um fornecedor confiável deve fornecer amostras de peças fundidas sob pressão junto com relatórios de inspeção dimensional antes de se comprometer com a produção completa, dando a você a oportunidade de validar o ajuste e o funcionamento antecipadamente.
05
Avalie os serviços secundários
Verifique se o fornecedor oferece usinagem, galvanização, revestimento em pó ou montagem interna, o que pode simplificar consideravelmente sua cadeia de suprimentos e reduzir o número de fornecedores com os quais você precisa coordenar.
06
Compare a comunicação e o prazo de entrega
A comunicação rápida e clara durante a cotação costuma ser um forte indicador de como o fornecedor lidará com os problemas de produção no futuro, portanto, preste atenção à capacidade de resposta antes mesmo de o primeiro pedido ser feito.
Fatores de custo que influenciam o preço das peças fundidas sob pressão
O preço final das peças fundidas sob pressão depende de vários fatores, cada um com um peso diferente no orçamento geral. O gráfico abaixo ilustra a influência relativa dos fatores de custos comuns.
Como regra geral, o ferramental para uma peça fundida sob pressão de alumínio de média complexidade pode variar de cerca de 5.000 a mais de 40.000 dólares americanos, enquanto o custo unitário da peça em si pode cair entre 0,50 e 10 dólares americanos, dependendo do tamanho, liga e requisitos de acabamento, uma vez que o volume de produção é alto o suficiente para distribuir o investimento em ferramentas. Os compradores que avaliam cotações de peças fundidas sob pressão devem pedir aos fornecedores que dividam o custo do ferramental separadamente do preço da peça, pois isso torna muito mais fácil comparar cotações entre fornecedores e modelar o custo total em diferentes volumes de pedidos antes de iniciar uma produção.
Perguntas frequentes sobre peças fundidas sob pressão
Qual é a quantidade mínima de pedido para peças fundidas sob pressão
A maioria dos fabricantes recomenda um pedido mínimo de cerca de 1.000 a 5.000 unidades para justificar o investimento inicial em ferramentas, embora alguns fornecedores aceitem execuções menores de protótipos usando ferramentas de protótipo de baixo custo.
Quanto tempo leva para produzir uma nova matriz para peças fundidas
O prazo de entrega da ferramenta normalmente varia de 4 a 8 semanas para uma matriz moderadamente complexa, dependendo do tamanho da peça, do número de cavidades e se são necessários deslizadores ou elevadores.
As peças de fundição sob pressão podem ser recicladas
Sim, a sucata de alumínio, zinco e magnésio gerada durante o corte pode ser fundida novamente e reutilizada em futuras execuções de produção, tornando a fundição sob pressão um processo relativamente eficiente em termos de recursos.
Qual é a diferença entre peças fundidas sob pressão e peças usinadas CNC
Peças fundidas sob pressão are formed by injecting molten metal into a die, making them cost effective at high volume, while CNC machined parts are cut from solid stock, making them better suited for low volume or highly customized designs.
Qual liga é melhor para peças leves de fundição sob pressão
As ligas de magnésio oferecem a densidade mais baixa entre os metais comuns de fundição sob pressão, tornando-as a escolha preferida quando a redução de peso é a principal prioridade, como em caixas de laptops ou câmeras.
As peças fundidas sob pressão precisam de pós-processamento antes de poderem ser usadas
Depende da aplicação. Muitas peças fundidas sob pressão podem ser usadas como fundidas após o corte, enquanto outras requerem usinagem em superfícies críticas de contato, revestimento para resistência à corrosão ou revestimento em pó para aparência e proteção adicional.
Qual é a vida útil típica de um molde de fundição sob pressão
Uma matriz de aço bem conservada usada para fundição de alumínio pode normalmente produzir entre 100.000 e 500.000 peças antes que uma grande reforma seja necessária, enquanto as matrizes usadas para fundição de zinco podem frequentemente exceder 1 milhão de ciclos, uma vez que o zinco é menos abrasivo no aço ferramenta.
As peças de fundição sob pressão podem ser soldadas
Peças padrão de alumínio fundido e zinco podem ser difíceis de soldar convencionalmente porque a porosidade interna do gás aprisionada pode causar defeitos na área de solda, portanto, fixação mecânica, ligação adesiva ou técnicas de soldagem especializadas são frequentemente usadas.
A fundição sob pressão é adequada para protótipos e também para produção em massa?
As ferramentas de produção completas são geralmente reservadas para volumes maiores, mas muitos fornecedores oferecem matrizes de protótipo de baixo custo ou ferramentas macias de cavidade única que permitem aos engenheiros validar o projeto das peças fundidas sob pressão antes de se comprometerem com a matriz de produção endurecida final, encurtando o caminho geral do conceito até a fabricação em escala real.
Considerações finais sobre peças fundidas sob pressão
As peças fundidas sob pressão continuam sendo uma das maneiras mais eficientes de fabricar componentes metálicos precisos e repetíveis em escala. Ao compreender as etapas do processo, selecionar a liga certa para sua aplicação, seguir diretrizes de projeto sólidas e fazer parceria com um fornecedor qualificado, os fabricantes podem obter peças de alta qualidade e, ao mesmo tempo, manter baixos os custos unitários em grandes volumes de produção.
Esteja você projetando suportes automotivos, gabinetes eletrônicos ou carcaças industriais, as peças fundidas sob pressão oferecem um caminho comprovado desde o conceito até o produto acabado. A combinação de velocidade, repetibilidade e liberdade de projeto é difícil de combinar com qualquer outro processo de conformação de metal, uma vez que o volume de produção justifica o investimento em ferramentas, e é exatamente por isso que as peças fundidas sob pressão continuam a ser especificadas em uma ampla gama de indústrias, ano após ano.
Últimas Notícias
Saiba mais sobre as notícias do setor
-
19
Oct
 Alumínio fundido sob pressão automotivo: um guia prático para ligas, peças e qualidadeA fundição sob pressão de alumínio é um dos cavalos de batalha silenciosos do automóvel moderno. Olhe atrás de um farol ou sob o capô e você encontrará peças de alumínio fundido fazendo um traba...
-
28
Sep
Liga de zinco Zamak 3: propriedades, aplicações de fundição sob pressão e guia de seleção para OEMsQuando uma peça de metal requer geometria complexa, tolerâncias restritas e um bom acabamento superficial a um custo razoável, o Zamak 3 costuma ser o primeiro a ser utilizado pelos engenheiros ... -
26
Oct
Fundição de um motor: materiais, processos e fundição sob pressão explicados para OEMsPergunte a dez pessoas o que significa lançar um motor e você obterá dez imagens diferentes. Vê-se uma concha de ferro fundido caindo em um molde de areia. Outra mostra um braço robótico pulveri... -
16
Nov
Fundição sob pressão de magnésio versus alumínio: um guia prático para equipes de designPergunte a dez engenheiros o que separa o magnésio do alumínio e você normalmente obterá dez variações das mesmas três palavras: peso, custo, corrosão. Todos os três são importantes, mas nenhum ...
Quer você seja um comprador ou um parceiro de desenvolvimento, estamos comprometidos em fornecer-lhe uma solução confiável.
LINKS DE PRODUTOS
- Produtos de liga de alumínio
- Produtos de fundição sob pressão de liga de zinco
- Produtos de fundição sob pressão de liga de magnésio
Móvel
Atendimento ao Cliente
LINKS RÁPIDOS
FAÇA UMA COTAÇÃO
ENTRE EM CONTATO CONOSCO
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: Nº 1 Tianxing Road, Parque de Ciência e Tecnologia Daqi, distrito de Beilun, cidade de Ningbo, província de Zhejiang, China
Direitos de autor© Zhejiang Debang Intelligent Technology Co., Ltd. Todos os direitos reservados.
 Fabricantes de fundição sob pressão OEM/ODM