

Fundição de um motor: materiais, processos e fundição sob pressão explicados para OEMs
 2026.10.26
 Notícias da indústria
Pergunte a dez pessoas o que significa lançar um motor e você obterá dez imagens diferentes. Vê-se uma concha de ferro fundido caindo em um molde de areia. Outra mostra um braço robótico pulverizando agente desmoldante em uma matriz de aço polido. Um terceiro pensa apenas no bloco do motor acabado, colocado sobre um palete, usinado e pronto para a linha de montagem.
Todas as três imagens estão corretas, porque lançar um motor é uma operação única e uma longa cadeia de decisões. Qual processo? Qual liga? Qual deve ser a espessura das paredes? Quanto subsídio de usinagem você deixa? Quem é o proprietário do ferramental e quem é o responsável quando um lote volta com porosidade sob a face da gaxeta? Responda bem a essas perguntas e você obterá um componente leve, rígido e sem vazamentos, que é usinado de maneira limpa e sobrevive a uma década de ciclos de calor. Responda mal e você passará os próximos seis meses perseguindo taxas de sucata.
Este guia foi escrito para engenheiros, compradores e gerentes de produto que desejam uma visão prática do assunto, em vez de um livro didático. Construímos ferramentas de fundição sob pressão e produzimos peças fundidas de alumínio e zinco em Ningbo, China, e fazemos isso desde 1991, portanto, as notas abaixo vêm tanto do chão de fábrica quanto da biblioteca.
O que realmente significa lançar um motor
Casting é um processo de modelagem. O metal fundido é derramado ou injetado em uma cavidade cujo formato é o negativo da peça desejada. Quando o metal congela, você fica com um formato quase final: próximo do tamanho final, mas não final. A usinagem então remove uma camada fina das faces que precisam de tolerâncias estreitas, um acabamento fino ou uma superfície de vedação confiável.
Por que não simplesmente cortar a peça inteira de um tarugo sólido? Porque um motor está cheio de geometria que nenhuma fresa consegue alcançar. As camisas de refrigeração envolvem os cilindros, as galerias de óleo serpenteiam pelo bloco e as nervuras ficam na parte interna das tampas, onde uma ferramenta não pode passar. A fundição produz essas características de uma só vez, utilizando metal que já está próximo de sua condição metalúrgica final. Ele também desperdiça muito menos material e atinge volumes que a usinagem nunca conseguiria.
Em termos gerais, existem duas famílias de elenco. Em processos de moldes descartáveis, o molde é destruído para liberar a peça, e fundição em areia, espuma perdida e fundição de precisão funcionam dessa maneira. Em processos de molde permanente, a mesma ferramenta de aço ou grafite é usada repetidamente, e a fundição sob pressão de alta pressão, a fundição sob pressão de baixa pressão e a fundição sob pressão por gravidade pertencem a este grupo.
Um esclarecimento evita muita confusão nas reuniões. Fundir um motor em sentido estrito significa fundir o bloco, o cabeçote e as principais partes estruturais do próprio motor. Na cadeia de fornecimento, a frase também abrange as peças fundidas que circundam um motor: tampas de distribuição, carcaças de motor, cárteres de óleo, cárteres de transmissão, suportes, dissipadores de calor e carcaças de embreagem. Ambos os significados são importantes e geralmente vêm do mesmo tipo de fornecedor.
Regra prática: uma peça grande e oca produzida em dezenas de milhares é normalmente fundida em areia ou fundida sob pressão de baixa pressão. Uma peça pequena e de parede fina produzida às centenas de milhares é quase sempre fundida sob pressão.
Os principais processos utilizados para componentes do motor
A maioria das peças fundidas de motores vem de seis rotas. Eles diferem no custo do ferramental, no tempo de ciclo, na espessura da parede alcançável, no acabamento superficial e na solidez interna do metal. Escolher entre eles é uma questão de combinar a peça com o volume, e não de escolher um favorito.
| Processo | Peças típicas do motor | Ligas comuns | Custo de ferramentas | Melhor ajuste |
|---|---|---|---|---|
| Fundição em areia | Blocos, cabeçotes, coletores de escapamento | Ferro cinzento, ferro dúctil, alumínio | Baixo a médio | Peças grandes, volume baixo a médio |
| Fundição sob pressão de alta pressão | Carcaças de motor, tampas, cárteres de óleo, suportes, dissipadores de calor | Alumínio ADC12 e A380, zinco, magnésio | Alto | Alto volume, thin walls, tight tolerances |
| Fundição sob pressão de baixa pressão | Cabeçotes de cilindro, carcaças estruturais | Alumínio A356 | Médio a alto | Fundições mais densas, volume moderado |
| Fundição por gravidade | Pistões, carcaças de bombas, tampas | Ligas de alumínio e hipereutéticas | Médio | Partes densas, volume moderado |
| Fundição de espuma perdida | Blocos complexos com passagens internas | Alumínio, ferro | Médio | Geometria complexa, volume médio |
| Fundição de investimento | Componentes turbo, pequenas peças de precisão | Aço inoxidável, superligas | Alto | Ligas de precisão e alta temperatura |
Comece pela parte e não pelo processo. Um fundidor sob pressão não consegue preencher economicamente um bloco de 40 kg, e uma fundição de areia não consegue suportar a espessura de parede exigida por um projeto de cobertura moderno. A resposta honesta sobre qual processo é o melhor geralmente depende de três números: volume anual, diferença máxima de espessura da parede e a tolerância mais restrita que realmente afeta a função.
Vale lembrar também que a escolha do processo é travada desde o início. Uma vez existente uma matriz, alterar a liga ou a espessura da parede significa cortar novo aço. É por isso que a revisão de design é mais importante do que qualquer outra coisa neste setor.
Escolhendo a Liga: Ferro, Alumínio, Magnésio e Zinco
A liga muitas vezes decide mais sobre a peça acabada do que o processo. Define o peso, a expansão térmica, o comportamento à corrosão e o custo de usinagem. No trabalho com motores, quatro famílias dominam.
| Família de liga | Uso típico do motor | Por que é escolhido | O que assistir |
|---|---|---|---|
| Ferro fundido cinza | Blocos de motor, camisas de cilindro | Excelente amortecimento, resistência ao desgaste, baixo custo | Capacidade pesada e limitada de paredes finas |
| Ferro dúctil | Virabrequins, alguns blocos, suportes | Altoer strength and ductility | Mais encolhimento, precisa de alimentação cuidadosa |
| Alumínio A356 and A360 | Cabeçotes de cilindro, carcaças estruturais | Boa moldabilidade e tratabilidade térmica | Precisa de inserções ou revestimentos em superfícies de desgaste |
| Alumínio ADC12 e A380 | Carcaças de motor, tampas, panelas, dissipadores de calor | Flui bem em matrizes, paredes finas, bom acabamento | O controle da porosidade é crítico |
| Magnésio AZ91 e AM60 | Tampas, suportes, caixas leves | Muito leve, bom amortecimento | Proteção contra corrosão e manuseio de derretimento |
| Zinco ZAMAK 3 e 5 | Suportes pequenos, caixas de sensores, peças de limpador | Estabilidade dimensional, excelentes paredes finas | Limites de peso, inadequados para áreas quentes |
O alumínio assumiu o controle da maioria das novas carcaças de motores e sistemas de transmissão porque remove o peso exatamente do local onde o peso mais dói. O ferro ainda vence onde a rigidez, o amortecimento e o custo por quilograma são mais importantes do que a massa. O zinco é um material especializado: funde-se perfeitamente, mantém paredes muito finas e maquina rapidamente, mas é pesado e perde resistência a temperaturas elevadas.
A lição prática é que a mesma peça geralmente existe em duas ligas. Um dissipador de calor para iluminação, por exemplo, pode ser produzido em alumínio para um veículo de alto desempenho e em zinco para um veículo compacto, com geometria de montagem idêntica e comportamento térmico diferente. Especificar a liga é uma decisão do sistema, não uma decisão de compra.
Fundindo um componente de motor passo a passo
Uma carcaça de motor fundida percorre uma sequência previsível. A sequência parece simples em um fluxograma, mas cada etapa carrega variáveis que decidem se a peça acabada será vendida ou descartada.
- Revisão de projeto e DFM. A geometria da peça, a linha de partição, os ângulos de saída, as posições das portas e o layout do ejetor são revisados em conjunto. A maioria dos problemas de fundição são concebidos nesta fase, muito antes de qualquer aço ser cortado.
- Fabricação de ferramentas. Uma matriz ou padrão é usinado, tratado termicamente e ajustado. As ferramentas de fundição sob pressão são geralmente construídas em aço H13, com pastilhas endurecidas em áreas de alto desgaste ao redor das portas e núcleos.
- Teste e amostragem. A ferramenta é executada, as primeiras peças são medidas e a janela do processo é estabelecida: pressão de injeção, temperatura da matriz, tempo de ciclo, nível de vácuo quando aplicável.
- Tratamento de fusão e fusão. A liga é derretida, desgaseificada e refinada em grão. O conteúdo de hidrogênio e o nível de ferro são monitorados, porque ambos geram porosidade e são invisíveis em uma peça acabada.
- Preenchendo a cavidade. Na fundição sob pressão, uma manga de injeção empurra o metal através dos corredores e portões para dentro da cavidade em milissegundos. O padrão de enchimento decide onde o ar preso vai parar e onde a peça irá vazar.
- Solidificação e ejeção. A transmissão congela em segundos. Os pinos ejetores empurram-no para fora e o controle térmico da matriz mantém empenamentos e pontos quentes sob controle.
- Degating e rebarbação. Os corredores, transbordamentos e rebarbas são removidos e, em seguida, as prensas de acabamento vibratório, de rotação ou de corte limpam as bordas.
- Usinagem. As operações CNC adicionam furos, roscas, faces de vedação e furos de montagem com tolerâncias que nenhuma superfície fundida consegue manter por si só.
- Tratamento de superfície. Jateamento, anodização, revestimento em pó, revestimento eletrônico ou conversão de cromato protegem a peça e proporcionam uma aparência consistente em todo o lote.
- Inspeção e embalagem. Relatórios dimensionais, testes de vazamento, imagens de raios X e certificados de materiais acompanham a remessa, para que o cliente possa rastrear cada lote até um número de calor.
Duas dessas etapas merecem atenção extra. O tratamento do fundido é invisível, mas decisivo, porque um fundido mal desgaseificado produzirá peças que passam por uma inspeção visual e falham em um teste de pressão. A usinagem é onde uma peça fundida sólida ganha sua reputação, uma vez que uma peça fundida com porosidade interna geralmente se abre apenas quando um furo é cortado nela.
Quais peças do motor são realmente fundidas?
Dentro de um motor moderno, a lista de elenco é mais longa do que a maioria das pessoas espera. Inclui o bloco, a cabeça do cilindro, cárteres de óleo, tampas de válvulas, tampas de distribuição, coletores de admissão, coletores de escapamento, carcaças de turbo, carcaças de bomba de água, carcaças de termostato, suportes de motor e uma longa cauda de pequenos suportes.
Fora do núcleo de combustão, a peça fundida mais comum é a própria carcaça do motor, às vezes chamada de tampa de distribuição, tampa frontal ou carcaça de acessórios. Possui paredes finas, possui uma ranhura de vedação, suporta saliências de parafusos e geralmente inclui furos de rolamento para eixos. Tem que ser plano, dimensionalmente estável e completamente livre de porosidade através da parede, porque separa o óleo de um lado do ar do outro.
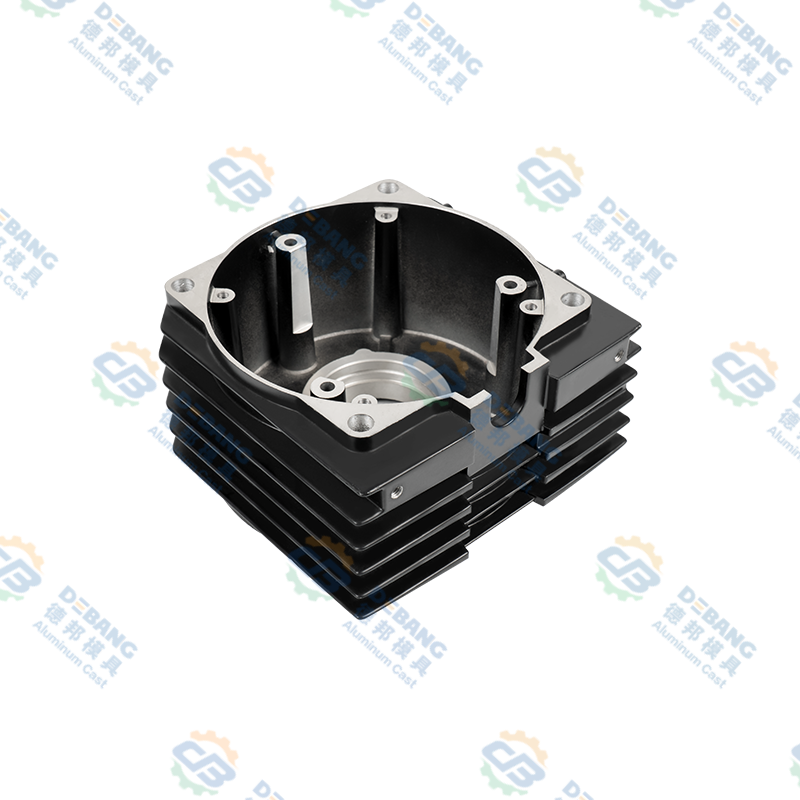
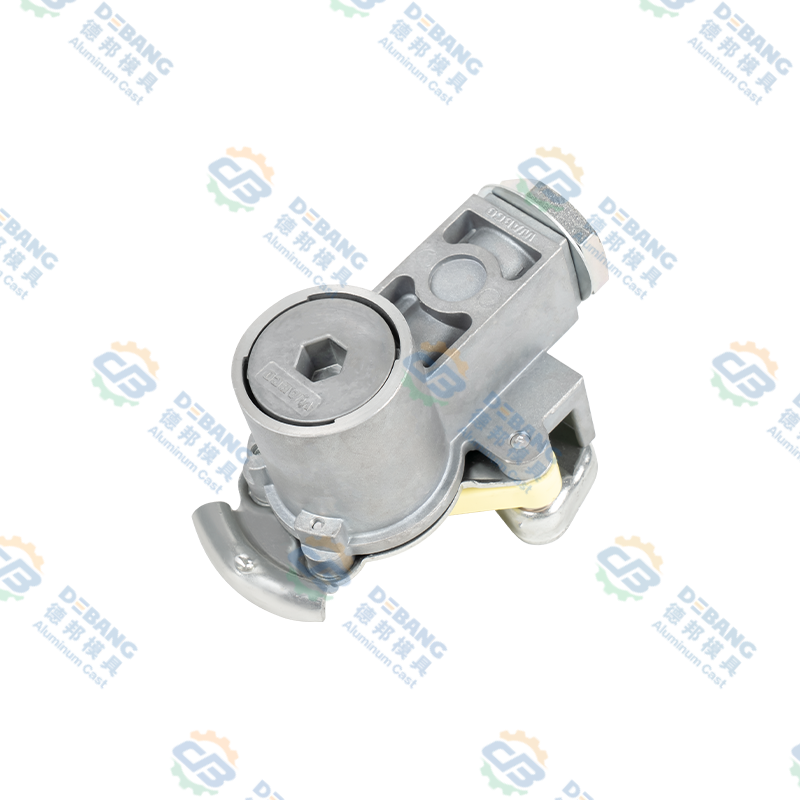
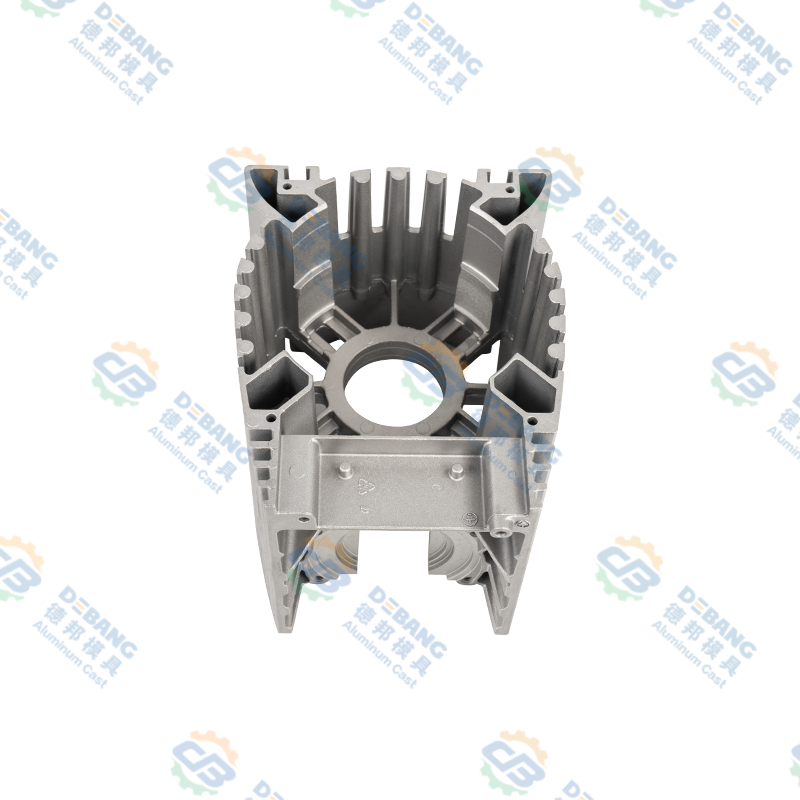 Carcaça do motor de fundição sob pressão de alumínio e caixa do controlador Carcaça do motor fundida em alumínio ou carcaça do controlador automotivo com aletas de dissipação de calor e construção integrada, adequada para vedação de paredes finas e rigidez estrutural. Ver Produto →
Peças como esta recompensam um fornecedor que controla toda a cadeia. Se o ferramental for cortado em um lugar, a peça fundida vazada em outro e a usinagem subcontratada para um terceiro, ninguém é dono da espessura da parede que causou o vazamento. Um único fornecedor, desde o projeto da matriz até a fundição acabada e usinada, elimina essa lacuna.
Fundições ao redor do motor: transmissão, embreagem e peças térmicas
O motor não funciona sozinho, nem suas peças fundidas. Os cárteres de óleo da transmissão ficam na parte inferior do sistema de transmissão, coletando fluido e funcionando como uma tampa estrutural. Eles geralmente são grandes, planos e com nervuras, com um bujão de drenagem e um flange de vedação que deve permanecer plano após anos de ciclagem térmica.
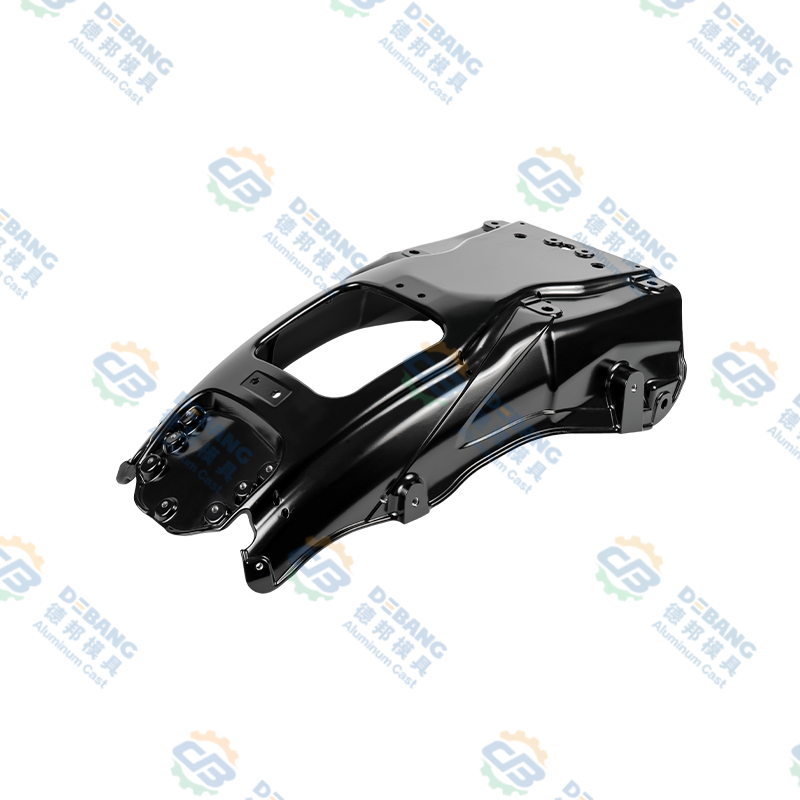
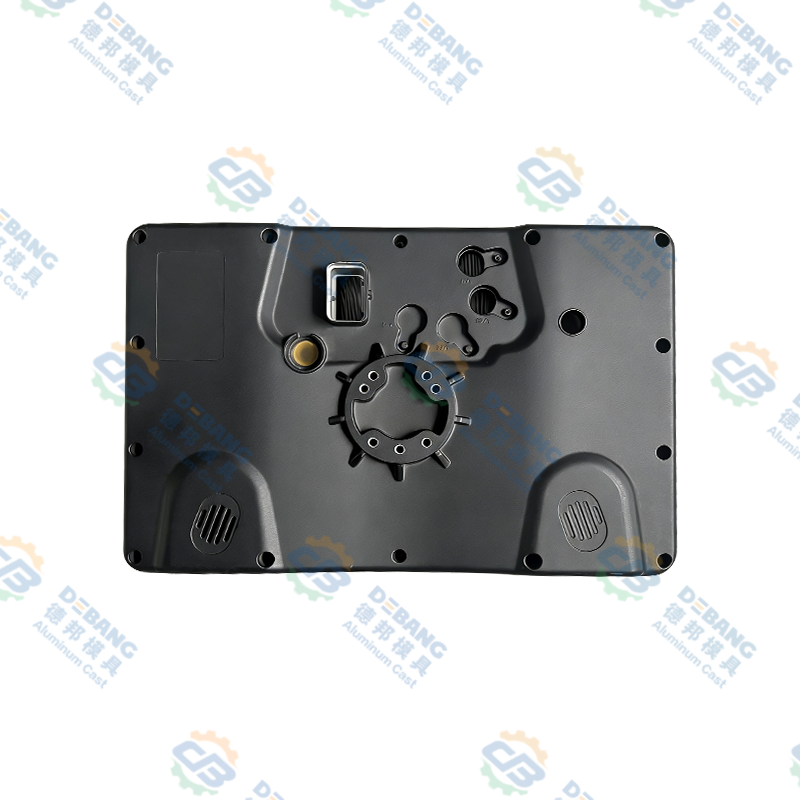
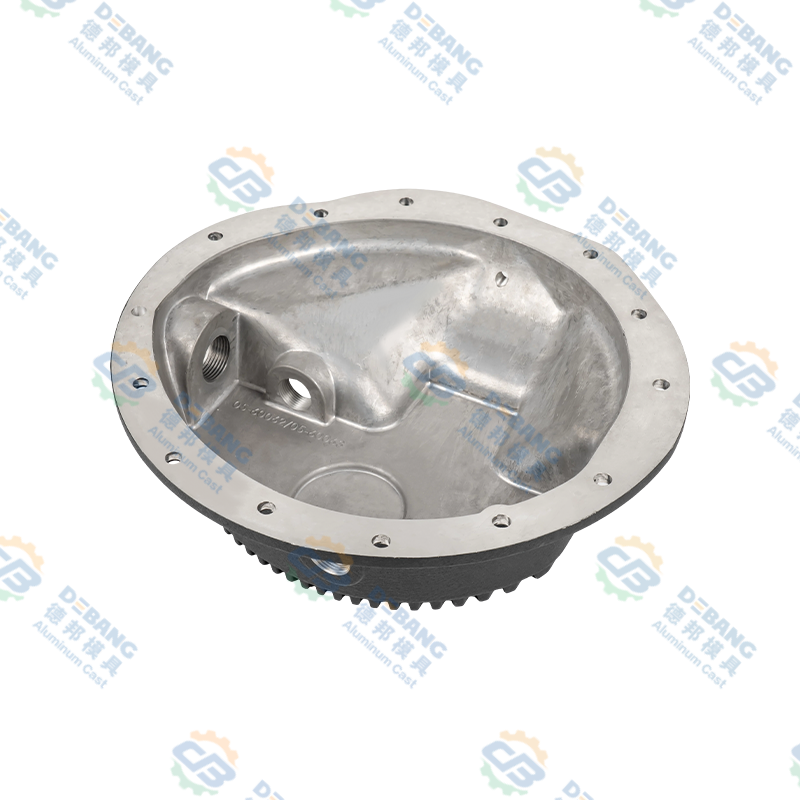 Bandejas de transmissão de fundição sob pressão de alumínio para transmissões automotivas Esta bandeja de transmissão em alumínio fundido enfatiza um acabamento resistente à corrosão e vedação à prova de vazamentos para a função de coleta de fluidos do sistema de transmissão sob os veículos. Ver Produto →
Os componentes da embreagem são um desafio diferente. As peças de embreagem com óleo de silicone para veículos pesados operam sob carga e temperatura contínuas, portanto, a precisão dimensional e a solidez interna são mais importantes do que a aparência. A espessura da parede deve ser uniforme o suficiente para evitar pontos quentes, e o estoque de usinagem deve ser previsível o suficiente para que a peça acabada fique equilibrada.
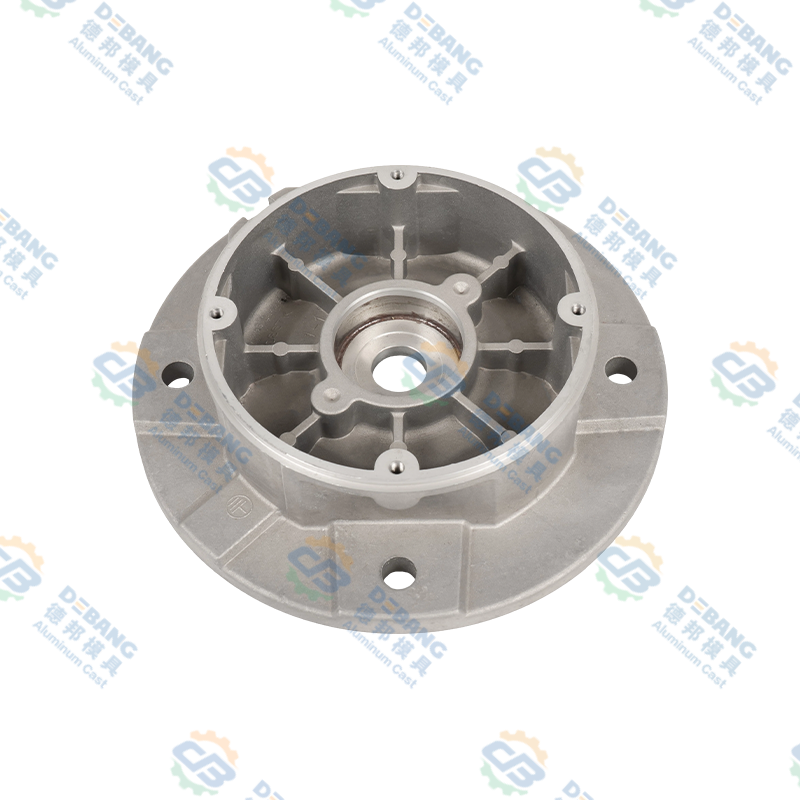 Componentes de embreagem de óleo de silicone para fundição sob pressão de alumínio Componentes de embreagem de óleo de silicone fundido em alumínio resistente para ventiladores de resfriamento do motor, ajustando a velocidade do ventilador com a temperatura para suportar o resfriamento e a economia de combustível. Ver Produto →
As peças térmicas completam o quadro. Com a mudança para transmissões elétricas e híbridas, as peças fundidas migraram do bloco do motor para a carcaça da bateria, a carcaça do inversor, a carcaça do motor e o dissipador de calor da iluminação. O metal costuma ser o mesmo, a espessura da parede costuma ser mais fina e os requisitos de vedação costumam ser mais rígidos. Fornecedores que já entendem de carcaças de motores tendem a se adaptar rapidamente a essas peças, porque a disciplina subjacente é idêntica.
Regras de projeto que mantêm a qualidade das peças fundidas do motor
Boas peças fundidas são projetadas e não inspecionadas. As regras a seguir se aplicam a quase todas as fundições relacionadas ao motor, qualquer que seja o processo.
- Mantenha a espessura da parede o mais uniforme possível. Seções grossas esfriam lentamente e puxam o metal dos vizinhos finos, criando vazios de contração.
- Use filetes generosos nos cantos internos. Os cantos agudos concentram a tensão e restringem o fluxo do metal.
- Adicione inclinação em cada face vertical. Sem ele, a peça se arrasta na ejeção e a superfície rasga.
- Projete costelas em vez de saliências grossas. A rigidez vem da geometria, não da massa.
- Coloque a margem de usinagem somente onde a usinagem realmente ocorrerá. Estoque extra em uma superfície fundida é desperdício de metal e tempo de ciclo extra.
- Pense antecipadamente na localização dos pinos ejetores. Um pino pousando em uma face de vedação é um vazamento esperando para acontecer.
- Mantenha os furos simples e alinhados com a direção de abertura da matriz. Os núcleos laterais acrescentam custos e manutenção.
- Especifique tolerâncias que correspondam ao processo. Tolerâncias excessivamente rígidas em uma superfície fundida aumentam o custo do ferramental e a taxa de refugo sem melhorar a função.
Quando essas regras são seguidas, a peça fundida chega ao centro de usinagem em condições previsíveis e todo o programa é executado mais rapidamente. Quando eles são ignorados, a primeira execução da amostra torna-se uma negociação cara.
Defeitos comuns e como eles são evitados
Toda fundição mantém uma lista mental de defeitos, pois cada um tem uma assinatura e uma causa. Esses seis aparecem com mais frequência em peças fundidas de motores.
Porosidade de gás
Vazios internos redondos causados por ar preso ou hidrogênio dissolvido. Impedido por melhor ventilação, assistência por vácuo e desgaseificação adequada do fundido.
Porosidade de contração
Vazios irregulares em seções espessas que congelam por último. Impedido pela espessura uniforme da parede, melhor alimentação e temperatura controlada da matriz.
Fechamento a frio
Duas frentes metálicas que se encontram sem se fundir, deixando uma costura visível e uma junta fraca. Impedido pela temperatura mais alta da matriz e enchimento mais rápido.
Flash
Metal escapando ao longo da linha de partição. Impedido pela manutenção da matriz, força de fixação correta e pressão de tiro controlada.
Deformação
Distorção após a ejeção devido ao resfriamento irregular. Impedido por circuitos de resfriamento balanceados e tempo de ejeção correto.
Soldagem
O alumínio gruda na superfície da matriz, deixando uma mancha áspera. Impedido pelo revestimento da matriz, controle de temperatura e química de liga adequada.
O padrão é consistente: quase todos os defeitos estão relacionados à temperatura, ao padrão de preenchimento ou à qualidade do metal. É por isso que o monitoramento do processo é mais valioso do que a inspeção final. Uma peça sucateada após a usinagem já consumiu mão de obra, energia e vida útil da ferramenta.
Controle de qualidade ao fundir peças de motor
O planejamento de qualidade para peças fundidas de motores começa com a função da peça. Uma tampa que contém óleo precisa de vedação sob pressão. Um colchete precisa de repetibilidade dimensional. Um dissipador de calor precisa de integridade da parede para que o calor possa realmente viajar através do metal.
Na prática, um plano de controle típico combina diversas camadas. As verificações do espectrômetro confirmam a química da liga antes que o fundido seja usado. O monitoramento durante o processo registra perfis de disparo e temperaturas da matriz. A inspeção dimensional utiliza paquímetros, medidores e máquinas de medição por coordenadas para recursos críticos. Métodos não destrutivos, como raios X e testes de pressão ou vazamento, procuram vazios internos que a inspeção visual não consegue encontrar. Finalmente, verificações destrutivas nas peças da amostra revelam microestrutura, dureza e níveis reais de porosidade.
A documentação é tão importante quanto o teste. Um fornecedor de peças fundidas deve ser capaz de mostrar ao cliente o registro de inspeção de um lote específico, correspondente a um número de série e a uma máquina. Essa rastreabilidade é o que transforma uma remessa em uma relação de fornecimento confiável e é a razão pela qual tratamos nossos próprios registros de inspeção como um produto por si só. Você pode ler mais sobre como abordamos isso em nosso página de qualidade .
Custo, ferramentas e prazo de entrega
Os compradores muitas vezes pedem um único número por peça, mas o preço de uma peça fundida é a soma de vários custos muito diferentes. O gráfico abaixo mostra aproximadamente como o custo total do programa de um componente de motor fundido em alumínio normalmente se divide.
Seguem duas conclusões. Primeiro, o material e as ferramentas dominam, portanto, uma pequena mudança na espessura da parede pode alterar o preço unitário mais do que uma longa negociação sobre as taxas de mão de obra. Em segundo lugar, os gastos com qualidade não são despesas gerais. É o seguro mais barato contra uma reclamação de garantia em caso de vazamento de cobertura.
O lead time segue uma lógica semelhante. O ferramental normalmente leva várias semanas desde o congelamento do projeto até a primeira amostra, e os acessórios de usinagem acrescentam tempo adicional. Um cronograma realista permite uma rodada de amostragem, uma correção de projeto, se necessário, e um pequeno lote de pré-produção antes do início completo.
Trabalhando com um parceiro de fundição sob pressão
A falha mais comum em projetos de fundição não é técnica. É uma lacuna de transferência. O fabricante da ferramenta culpa a fundição, a fundição culpa o lote de liga e a oficina de usinagem descobre um problema que existe desde o primeiro tiro.
Um fornecedor que cobre projeto de matrizes, fundição, operações secundárias, usinagem de precisão, tratamento de superfície e montagem sob o mesmo teto elimina a maior parte desse risco. Isso também encurta o ciclo de feedback: quando um furo usinado revela porosidade, a fundição fica sabendo disso na mesma semana, e não no mesmo trimestre.
Se você está planejando uma nova fundição de motor ou transmissão, vale a pena trazer o parceiro de fabricação para a conversa antes que o desenho seja congelado. Uma breve discussão sobre linhas de partição, espessura de parede e estoque de usinagem pode salvar um ciclo inteiro de ferramental. Você é bem-vindo fale com nossa equipe sobre o seu projeto, seja ele uma peça única ou uma família de componentes.
Perguntas frequentes
Fundir um bloco de motor é o mesmo que fundi-lo sob pressão?
Não. Os blocos de motor geralmente são fundidos em areia ou sob pressão em ferro ou alumínio, porque são grandes e suas passagens internas precisam de um molde que possa ser quebrado. A fundição sob pressão de alta pressão é normalmente usada para peças menores e mais finas, como carcaças, tampas, recipientes e suportes, onde o alto volume e as tolerâncias restritas justificam o custo de uma matriz de aço.
Que metal é usado para fundir peças de motor?
O ferro fundido cinzento e o ferro dúctil dominam os blocos e virabrequins tradicionais. Ligas de alumínio como A356, A360, ADC12 e A380 são usadas em cabeçotes, carcaças, tampas e peças térmicas. O magnésio aparece em tampas e suportes leves, enquanto o zinco é utilizado em pequenos componentes de precisão que necessitam de paredes muito finas.
Por que as peças fundidas do motor ainda precisam de usinagem?
Porque a fundição produz uma forma quase final, não acabada. Uma superfície fundida não pode manter a tolerância necessária para um furo de rolamento, uma face de vedação ou um furo roscado. A usinagem remove uma camada controlada de metal para atingir essas tolerâncias e também expõe a porosidade interna que, de outra forma, falharia em serviço.
Quanto tempo leva para fundir e entregar um componente do motor?
Para uma peça nova, reserve várias semanas para o projeto e fabricação da ferramenta e, em seguida, uma rodada de amostragem para validar dimensões e parâmetros de processo. A produção de uma peça madura é rápida, geralmente medida em dias, mas o lead time total também inclui aquisição de material, usinagem, tratamento de superfície, inspeção e envio.
A porosidade em uma peça fundida do motor pode ser reparada?
Às vezes, pequenas porosidades superficiais podem ser seladas por impregnação, mas a porosidade estrutural em uma área estanque à pressão ou com carga não deve ser reparada. A resposta certa é corrigir o processo, ajustar a comporta ou o resfriamento e reamostrar. Reparar vazios internos esconde um problema em vez de resolvê-lo.
Como posso saber se uma peça fundida não vazará?
A estanqueidade é projetada e controlada, não esperada. Ele começa com uma simulação de enchimento, continua com o controle da qualidade do fundido e da temperatura da matriz e termina com testes de pressão ou vazamento nas peças de produção. A inspeção por raios X nas amostras confirma que a estrutura interna corresponde à intenção do projeto.
Lançar um motor é um assunto que recompensa a paciência. O processo, a liga e a geometria interagem, e uma decisão tomada na primeira reunião de projeto geralmente aparece na taxa de refugo um ano depois. Acerte os fundamentos, mantenha a cadeia de suprimentos curta e controle o fundido e as ferramentas com a mesma seriedade, e as peças fundidas farão seu trabalho silencioso durante toda a vida útil do veículo.
Se desejar uma segunda opinião sobre uma peça que está desenvolvendo, envie-nos o desenho. Uma breve conversa sobre espessura da parede, linhas de partição e estoque de usinagem costuma ser a hora mais valiosa de todo o projeto.
Últimas Notícias
Saiba mais sobre as notícias do setor
-
16
Nov
 Fundição sob pressão de magnésio versus alumínio: um guia prático para equipes de designPergunte a dez engenheiros o que separa o magnésio do alumínio e você normalmente obterá dez variações das mesmas três palavras: peso, custo, corrosão. Todos os três são importantes, mas nenhum ...
-
02
Sep
Fundição sob pressão de magnésio versus alumínio: comparação de densidade, resistência, custo e aplicaçãoUm engenheiro OEM que analisa um novo componente de um veículo elétrico chega a uma encruzilhada familiar: essa carcaça deveria ser de magnésio ou alumínio? A resposta nunca é uma simples prefer... -
02
Nov
Projeto HPDC: um guia prático para projeto de molde de fundição sob pressão de alta pressãoA fundição sob pressão de alta pressão tem a reputação de ser um processo de formato quase final, o que faz parecer que a maior parte do trabalho real acontece dentro da máquina. Na realidade, q... -
19
Oct
Alumínio fundido sob pressão automotivo: um guia prático para ligas, peças e qualidadeA fundição sob pressão de alumínio é um dos cavalos de batalha silenciosos do automóvel moderno. Olhe atrás de um farol ou sob o capô e você encontrará peças de alumínio fundido fazendo um traba...
Quer você seja um comprador ou um parceiro de desenvolvimento, estamos comprometidos em fornecer-lhe uma solução confiável.
LINKS DE PRODUTOS
- Produtos de liga de alumínio
- Produtos de fundição sob pressão de liga de zinco
- Produtos de fundição sob pressão de liga de magnésio
Móvel
Atendimento ao Cliente
LINKS RÁPIDOS
FAÇA UMA COTAÇÃO
ENTRE EM CONTATO CONOSCO
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: Nº 1 Tianxing Road, Parque de Ciência e Tecnologia Daqi, distrito de Beilun, cidade de Ningbo, província de Zhejiang, China
Direitos de autor© Zhejiang Debang Intelligent Technology Co., Ltd. Todos os direitos reservados.
 Fabricantes de fundição sob pressão OEM/ODM