

Fundição sob pressão de magnésio versus alumínio: um guia prático para equipes de design
 2026.11.16
 Notícias da indústria
Pergunte a dez engenheiros o que separa o magnésio do alumínio e você normalmente obterá dez variações das mesmas três palavras: peso, custo, corrosão. Todos os três são importantes, mas nenhum deles decide um projeto por conta própria. Em nossa sala de ferramentas em Beilun, Ningbo, cortamos matrizes para ambos os metais desde 1991, e a conversa que realmente resolve a questão quase nunca é sobre o metal em abstrato. É sobre a peça: quão finas as paredes precisam ser, quão rígido o suporte deve permanecer, qual é a aparência da pilha de fixadores e como o componente passa os próximos dez anos de sua vida útil.
Este guia é a versão daquela conversa que normalmente temos com as equipes de design e fornecimento antes de uma cotação ser emitida. Não é uma palestra sobre metalurgia. É uma comparação prática entre as duas ligas leves conforme elas se comportam em uma célula de fundição sob pressão, em um dispositivo de usinagem e em campo.
A resposta curta, antes de entrarmos em detalhes
Se tivéssemos que comprimir vinte anos de citações em duas frases, elas seriam assim:
O alumínio é o padrão mais seguro quando a rigidez, a planicidade, a condutividade térmica, a resistência à corrosão e uma cadeia de fornecimento madura têm mais peso do que os últimos gramas. Seu design é indulgente, fácil de anodizar e quase todos os processos secundários da indústria são construídos em torno dele.
Magnésio se torna sério quando a massa é a restrição que não pode ser negociada, a peça tem paredes finas e está bem protegida, e o volume anual é alto o suficiente para justificar um processo dedicado. Não é um substituto imediato; é uma filosofia de design diferente.
O restante deste artigo explica de onde vêm essas duas afirmações e onde elas começam a falhar.
Magnésio vs alumínio em resumo
A tabela abaixo reúne os números que aparecem com mais frequência nas revisões de projetos. Trate-os como valores indicativos para os tipos de fundição sob pressão mais comuns, e não como propriedades garantidas para uma liga específica ou tratamento térmico.
| Propriedade | Alumínio (tipo A380) | Magnésio (tipo AZ91) |
|---|---|---|
| Densidade | aprox. 2,7g/cm³ | aprox. 1,81g/cm³ |
| Rota de lançamento habitual | Câmara fria | Câmara quente é comum |
| Resistência à tração | aprox. 320 MPa | aprox. 230 MPa |
| Força de rendimento | aprox. 160MPa | aprox. 150 MPa |
| Alongamento | aprox. 3% | aprox. 3% |
| Módulo elástico | aprox. 70 GPa | aprox. 45 GPa |
| Condutividade térmica | aprox. 96 W/m·K | aprox. 51 W/m·K |
| Parede mínima típica | 1,0 – 1,5 mm | 0,6 – 1,0mm |
| Morra vida | Linha de base | Muitas vezes mais tempo, menos solda |
| Comportamento de corrosão | Óxido autopassivante | Requer revestimento e isolamento |
| Acabamento comum | Anodização, cromação, revestimento em pó | Cromagem, e-coat, revestimento em pó |
| Usinagem | Bom | Muito bom, risco de incêndio de lascas |
| Preço do metal | Linha de base per kg | Maior por kg, muitas vezes menor por litro de metal |
Leia essa tabela rapidamente e o magnésio parece que ganha em massa e perde em todo o resto. Isso é aproximadamente correto, e é também por isso que tantos projetos do tipo “vamos simplesmente mudar para o magnésio” paralisam. A parte interessante está nas margens.
Peso e rigidez: por que 33% mais leve raramente se torna 33% mais leve
O magnésio é cerca de um terço mais leve que o alumínio para o mesmo volume. Essa é uma vantagem real e repetível, e é a razão pela qual o magnésio se manteve em dispositivos portáteis, painéis de instrumentos e caixas de paredes finas, onde a espessura da parede é determinada pelos limites de fundição e não pela carga.
A armadilha aparece no momento em que a peça precisa manter uma forma. O módulo de elasticidade do magnésio é de cerca de 45 GPa contra cerca de 70 para o alumínio, então um feixe de magnésio de geometria idêntica desvia cerca de metade novamente sob a mesma carga. Para recuperar a rigidez, o projetista engrossa as paredes ou adiciona costelas, e cada grama adicionada de volta consome a economia.
Massa do mesmo volume
100
Massa de magnésio
67
Rigidez, mesma geometria
64
Condutividade térmica
53
Alumínio = 100 em cada linha. Razões apenas indicativas, baseadas em classes típicas dos tipos A380 e AZ91.
Na prática, uma conversão de magnésio bem executada normalmente proporciona algo em torno de 20 a 30 por cento de redução de massa, em vez de um terço. Numa caixa de 400 gramas ainda dá de 80 a 120 gramas, o que vale a pena ter no veículo. Num suporte de 40 gramas é um erro de arredondamento e o custo extra de engenharia é difícil de justificar.
Comportamento dentro da célula de fundição
Esta é a parte da comparação que raramente aparece nas fichas técnicas de materiais e é onde as decisões sobre ferramentas são realmente tomadas.
Fluidez e espessura mínima da parede
O magnésio fundido flui bem e libera calor rapidamente, o que permite seções visivelmente mais finas que o alumínio na mesma geometria. Uma parede que estabiliza em 1,2 mm em alumínio pode funcionar de forma convincente em 0,8 mm em magnésio. Para uma equipe de design que busca uma casca cosmética fina, essa diferença pode ser mais importante do que o próprio valor da densidade.
Vida útil e carga térmica
O alumínio é quimicamente agressivo com o aço. O alumínio fundido dissolve o ferro, promove a soldagem e corrói gradualmente a cavidade, especialmente em altas temperaturas em seções pesadas. O magnésio é mais suave nesse aspecto, e a vida útil das matrizes na produção de magnésio é frequentemente mais longa, o que melhora o custo amortizado do ferramental por peça. A ressalva é a fadiga térmica: a temperatura de fundição mais baixa do magnésio é útil, mas as matrizes de magnésio de parede fina ainda precisam de resfriamento robusto e gerenciamento de estresse.
Derretimento, proteção e segurança
O magnésio precisa de uma atmosfera protetora sobre o fundido, geralmente uma mistura de gás de cobertura contendo flúor ou um sistema de gás alternativo, além de um manuseio disciplinado de cavacos e poeira. Isso adiciona equipamentos e treinamento que uma loja somente de alumínio não oferece. Qualquer fornecedor que você avaliar para o trabalho com magnésio deverá ser capaz de orientá-lo no manuseio de cavacos, limpeza e resposta a incêndios sem hesitação.
Tempo de ciclo e rendimento
Solidificação mais rápida geralmente significa ciclos mais curtos e, em máquinas de câmara quente, boa repetibilidade em grandes volumes. O contrapeso é que a sucata de magnésio e o manuseio dos rotores exigem mais cuidado, e uma oficina que mistura os dois metais precisa mantê-los estritamente separados para evitar contaminação no fundido.
Corrosão, acabamento e o problema dos fixadores de aço
O alumínio se protege. Uma fina camada de óxido autocurativa se forma minutos após a exposição e mantém a superfície estável em uma ampla variedade de ambientes. Ainda pode corroer na presença de cloretos ou quando acoplado ao aço, mas o modo de falha é mais lento e mais previsível.
O magnésio é o menos nobre dos metais estruturais, o que significa que quando colocado próximo ao aço na presença de um eletrólito, o magnésio passa a ser o ânodo de sacrifício. Uma carcaça de magnésio aparafusada a um suporte de aço e exposta ao sal da estrada sofrerá corrosão no fixador, e não no meio da peça. Este é um problema solucionável, mas precisa ser projetado e não testado posteriormente:
- Isole interfaces metálicas diferentes com arruelas revestidas, inserções plásticas ou juntas seladas.
- Especifique um sistema de revestimento adequado: conversão de cromato mais e-coat, revestimento em pó ou um ciclo de pintura úmida com cobertura total das bordas.
- Evite bolsos e fendas que retenham água; a drenagem é mais importante do que o acabamento geral da superfície.
- Mantenha os pares galvânicos fora do projeto sempre que possível, em vez de confiar para sempre na integridade do revestimento.
- Espere que o teste de névoa salina seja uma etapa de validação do projeto, não uma formalidade.
Para aplicações internas, secas ou bem vedadas, nada disso é dramático. Para uma peça adjacente ao chassi exposta ao tratamento de estradas no inverno, esse é o maior motivo pelo qual os projetos de magnésio falham no campo.
Custo: por quilograma é a lente errada
Os compradores costumam comparar os dois metais no preço do metal por quilograma, e o magnésio geralmente perde nessa comparação. Os engenheiros os comparam em termos de custo por peça, e o quadro é muito menos unilateral, porque o magnésio compra mais volume por quilograma e, em peças de paredes finas, menos material em geral.
| Gerador de custos | Alumínio | Magnésio | Efeito prático |
|---|---|---|---|
| Preço do metal per kg | 1.00 | 1h30 – 1h45 | Favorece o alumínio |
| Preço do metal per unit volume | 1.00 | 0,85 – 0,95 | Amplamente neutro a ligeiramente favorável |
| Massa da peça para função equivalente | 1.00 | 0,70 – 0,80 | Favorece o magnésio |
| Amortização de ferramentas | 1.00 | 0,85 – 1,00 | Favorece levemente o magnésio |
| Revestimento e isolamento | 1.00 | 1h15 – 1h40 | Favorece o alumínio |
| Usinagem time | 1.00 | 0,75 – 0,95 | Favorece levemente o magnésio |
| Sobrecarga de processo e segurança | 1.00 | 1h10 – 1h30 | Favorece o alumínio |
A conclusão honesta é que os dois metais chegam a uma faixa de custo semelhante em muitas peças, e o vencedor é decidido pelo volume, pela quantidade de acabamento que a peça precisa e se a economia em massa tem um preço associado no seu programa.
Onde o alumínio ganha o seu lugar
A maior parte das peças fundidas que saem da nossa fábrica são de alumínio, e isso não é um acidente da história. É simplesmente o material que satisfaz o maior número de requisitos de uma só vez.
O gerenciamento térmico é o exemplo mais claro. Os dissipadores de calor de iluminação vivem ou morrem por condutividade térmica, e os cerca de 96 W/m·K do alumínio contra os cerca de 51 do magnésio tornam a escolha simples para qualquer módulo LED com calor real para se mover.
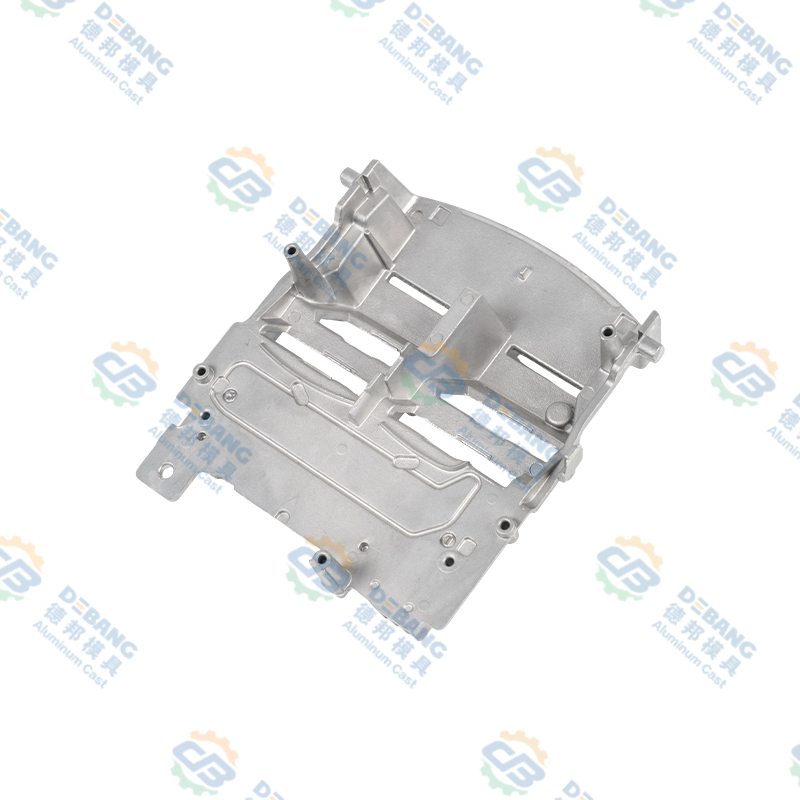 Dissipador de calor de iluminação automotiva em liga de alumínio para módulos LED Dissipador de calor em alumínio fundido para iluminação LED automotiva, com aletas densas, canais de fluxo de ar e nervuras de reforço para dissipação de calor eficiente. Ver Produto →
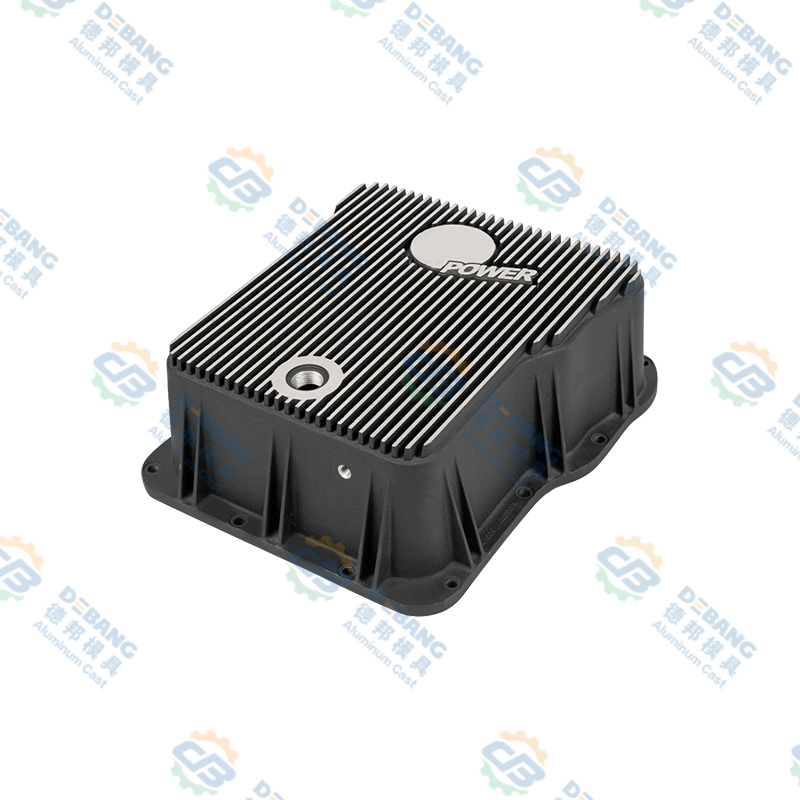
As coberturas estruturais e as peças de retenção de fluidos contam uma história semelhante. As bandejas de transmissão precisam de planicidade, rigidez e faces de vedação confiáveis, e o alumínio dá aos projetistas mais margem em todos os três sem adição de material.
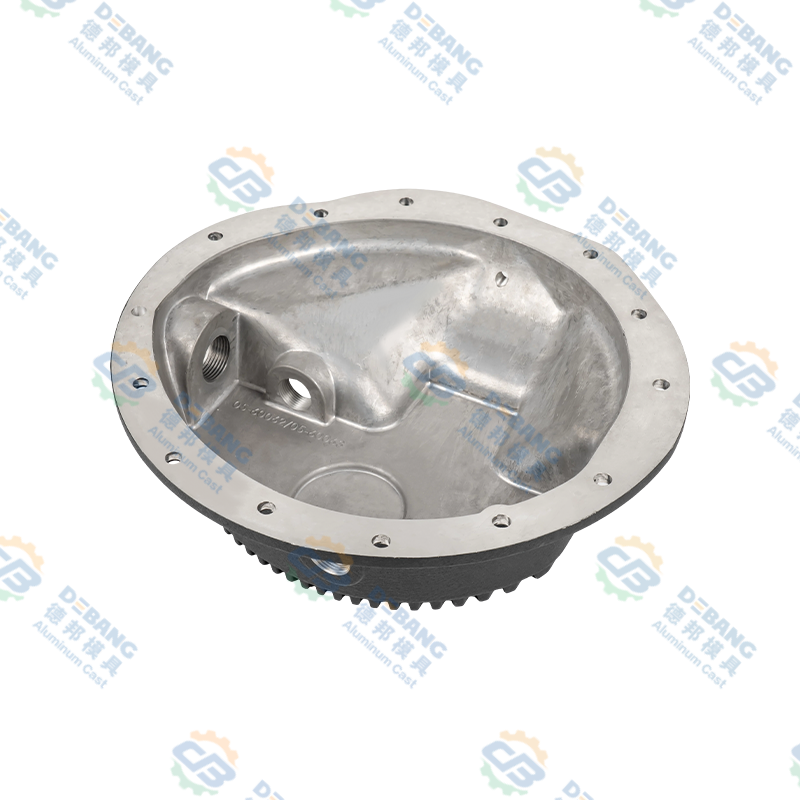 Bandejas de transmissão de fundição sob pressão de alumínio para aplicações automotivas Bandeja de transmissão em alumínio fundido de alta resistência com roscas usinadas com precisão, resistência à corrosão e acabamento fosco resistente a arranhões para uso automotivo. Ver Produto →
Além disso, as razões cotidianas pelas quais o alumínio domina são pouco glamorosas, mas decisivas:
- A anodização proporciona uma superfície dura, decorativa e eletricamente isolante que o magnésio não consegue igualar sem processos especiais.
- A planicidade e a estabilidade dimensional após a usinagem são mais fáceis de manter em painéis grandes e finos.
- A fixação ao aço é muito mais tolerante quando o isolamento é imperfeito.
- Todos os fornecedores de usinagem, soldagem e montagem da cadeia estão preparados para isso.
Se o seu programa for precoce e os requisitos forem amplos, o alumínio é geralmente a rota de menor risco. Coletamos o quadro mais amplo do processo em uma visão geral técnica separada do componentes fundidos em alumínio , que é uma próxima leitura razoável se você ainda estiver moldando a peça.
Onde o magnésio ganha o seu lugar
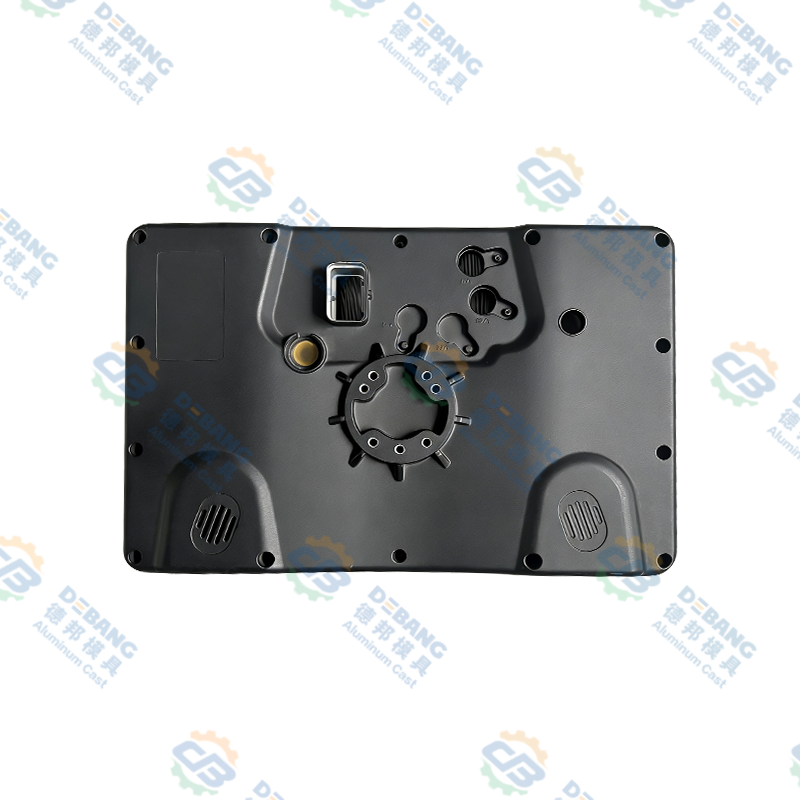
O magnésio vence em um conjunto de casos mais restrito, mas crescente: caixas de paredes finas, partes traseiras de telas, corpos de equipamentos portáteis e peças em que todo o design é construído em torno da redução de massa de uma estrutura que já está otimizada. Seu comportamento de amortecimento também é genuinamente útil em suportes e tampas que, de outra forma, tocariam ou transmitiriam vibrações.
Nossa própria linha de magnésio acompanha as famílias de alumínio e zinco, em vez de substituí-las, o que reflete como os clientes realmente compram. Um único programa pode usar alumínio para o dissipador de calor, magnésio para a carcaça e zinco para uma pequena trava de precisão, todos do mesmo fornecedor de ferramentas.
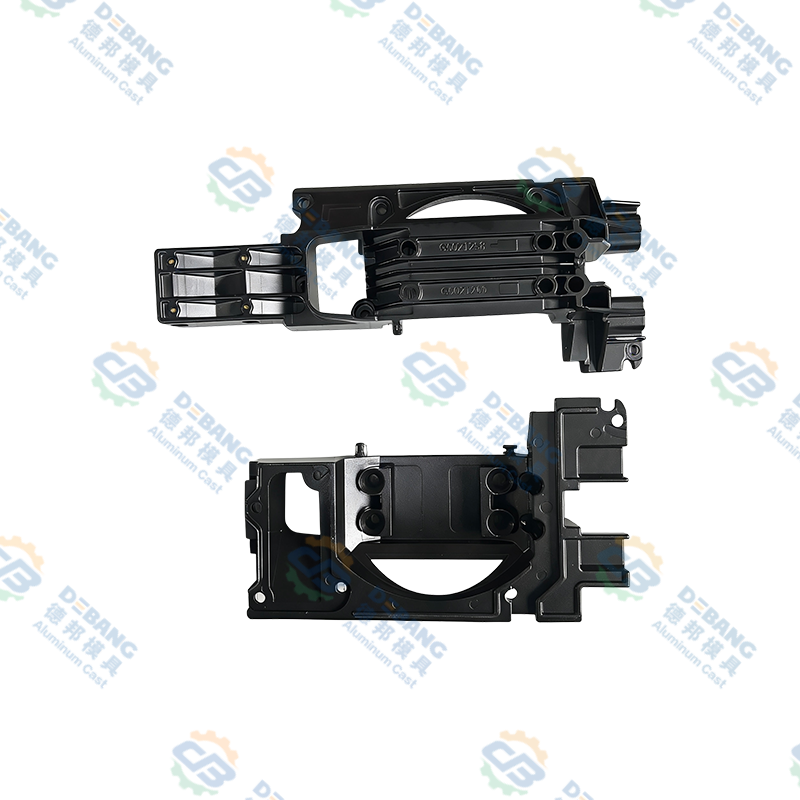
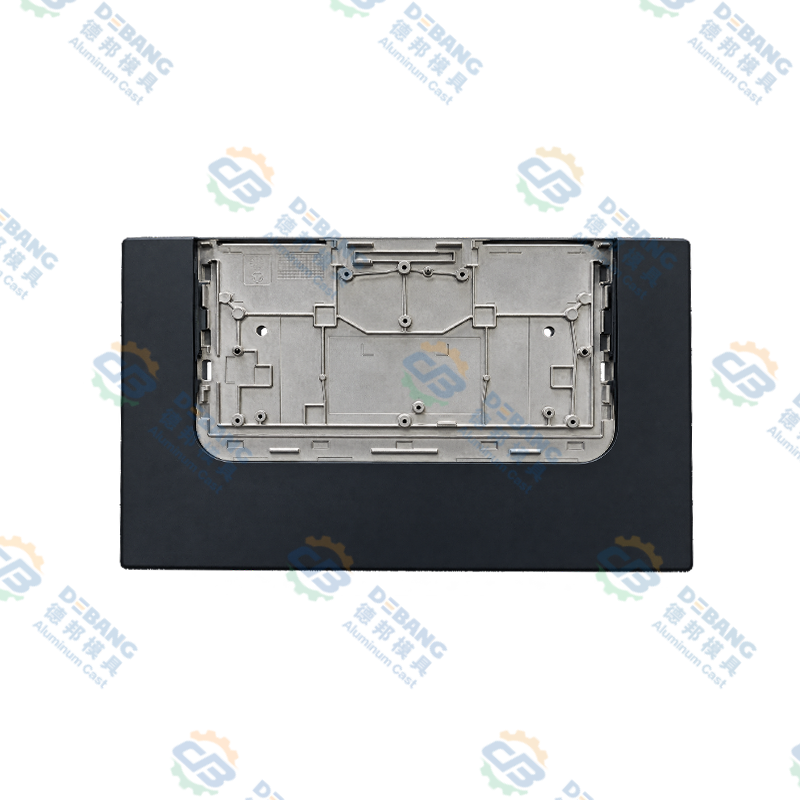 Componentes estruturais fundidos sob pressão de liga de magnésio personalizada Gama de suportes, transportadores, molduras e suportes personalizados de magnésio fundido para módulos de retroiluminação de display, conjuntos de tela dupla e painéis de instrumentos de veículos. Ver Produto →
As condições que procuramos antes de recomendar o magnésio são consistentes: uma meta de massa que não pode ser alcançada de outra forma, paredes finas o suficiente para explorar a fluidez, um ambiente seco ou bem vedado, uma especificação de revestimento escrita antecipadamente e um volume anual que sobrecarrega o processo.
Um caminho de decisão que você pode usar em uma peça real
Quando um cliente nos traz uma peça e pergunta qual metal usar, essa é aproximadamente a sequência que percorremos juntos.
- Defina a restrição que realmente é obrigatória: massa, rigidez, desempenho térmico, vedação ou custo. Geralmente um deles domina e os outros são negociáveis.
- Verifique a espessura da parede que o projeto precisa. Se for inferior a cerca de 1 mm em grandes áreas, o magnésio torna-se atraente; se for espesso e estrutural, o módulo do alumínio é mais importante.
- Mapeie o ambiente. A névoa salina, a umidade, os produtos químicos das estradas e os pares galvânicos decidem se o magnésio é realista.
- Estime honestamente a economia de massa, incluindo as nervuras e a espessura adicionada para recuperar a rigidez. Um número abaixo de 15% raramente paga pela mudança.
- Escreva a especificação de acabamento antes do congelamento do projeto da ferramenta. Os revestimentos aplicados posteriormente a uma geometria que retém água são uma falsa economia.
- Execute uma pequena ferramenta ou um protótipo usinado antes de se comprometer com as ferramentas de produção e inclua a pilha de montagem nesse teste, não apenas a fundição.
Como testamos um material antes de nos comprometermos com as ferramentas
As decisões materiais são baratas no papel e caras no aço. Nosso hábito é prototipar primeiro as características difíceis: a parede fina que preocupa a todos, a saliência que precisa levar uma rosca, a face de vedação que deve permanecer plana após a usinagem. Preferimos passar duas semanas provando que uma parede de 0,8 mm é preenchida de forma confiável do que descobri-la após o corte da matriz.
Ao longo desse processo, as mesmas disciplinas se aplicam a ambos os metais: parâmetros de processo documentados, relatórios dimensionais em relação ao desenho e um plano de inspeção claro acordado antes da primeira injeção. A maneira como administramos esse lado do trabalho está descrita em nosso página de qualidade , e é a mesma rotina quer a liga seja alumínio, magnésio ou zinco.
O que rejeitaríamos gentilmente é a ideia de que a escolha do material é uma questão puramente técnica. É comercial também. Uma peça de magnésio que economiza 90 gramas, mas adiciona uma etapa de revestimento, uma nova pilha de fixadores e uma segunda qualificação de fornecedor ainda pode ser a resposta certa, mas apenas se a meta de massa realmente compensar essa cadeia de consequências.
Perguntas frequentes
O magnésio é mais forte que o alumínio?
Não em termos absolutos. Os graus típicos de magnésio fundido sob pressão têm menor resistência à tração do que as ligas comuns de alumínio fundido, embora sua relação resistência-peso seja competitiva porque são muito mais leves. O magnésio também é menos rígido, razão pela qual a rigidez, e não a resistência, geralmente governa o projeto.
Qual é mais barato por peça acabada?
Depende da parte, mas muitas vezes eles ficam dentro de uma faixa semelhante. O magnésio custa mais por quilograma, ao mesmo tempo que proporciona mais volume por quilograma, e pode reduzir o tempo de usinagem e prolongar a vida útil da matriz. Contra isso, o revestimento, o isolamento e as despesas gerais do processo acrescentam custos. Faça a comparação com base em um design real e não nos preços dos metais.
Uma peça de alumínio existente pode simplesmente ser trocada por magnésio?
Raramente sem redesenho. A espessura da parede, o layout das nervuras, o calado, a posição do portão e a pilha de fixadores precisam ser revisados. A proteção contra corrosão geralmente precisa ser especificada desde o início. Uma troca direta de material é a maneira mais comum pela qual as conversões de magnésio decepcionam.
O magnésio precisa sempre de um revestimento especial?
Para qualquer peça exposta à umidade, sal ou metais diferentes, sim, planeje um sistema de revestimento mais isolamento galvânico. Para componentes internos selados, o requisito é mais leve, mas ainda assim nunca deixaríamos o magnésio descoberto onde a condensação é possível.
Qual metal devo escolher para dissipador de calor ou caixa térmica?
Alumínio, em quase todos os casos. Sua condutividade térmica é aproximadamente o dobro da dos graus comuns de fundição sob pressão de magnésio, e a propagação do calor é mais importante do que alguns gramas de massa na maioria dos projetos térmicos.
É seguro especificar a fundição sob pressão de magnésio?
Sim, com um fornecedor que trate bem. O magnésio fundido e o pó fino de magnésio requerem práticas específicas de manuseio, atmosferas protetoras e disciplina de limpeza. Essa é uma questão de qualificação do fornecedor, e é justo perguntar diretamente durante uma visita à fábrica.
Últimas Notícias
Saiba mais sobre as notícias do setor
-
02
Sep
 Fundição sob pressão de magnésio versus alumínio: comparação de densidade, resistência, custo e aplicaçãoUm engenheiro OEM que analisa um novo componente de um veículo elétrico chega a uma encruzilhada familiar: essa carcaça deveria ser de magnésio ou alumínio? A resposta nunca é uma simples prefer...
-
19
Oct
Alumínio fundido sob pressão automotivo: um guia prático para ligas, peças e qualidadeA fundição sob pressão de alumínio é um dos cavalos de batalha silenciosos do automóvel moderno. Olhe atrás de um farol ou sob o capô e você encontrará peças de alumínio fundido fazendo um traba... -
02
Nov
Projeto HPDC: um guia prático para projeto de molde de fundição sob pressão de alta pressãoA fundição sob pressão de alta pressão tem a reputação de ser um processo de formato quase final, o que faz parecer que a maior parte do trabalho real acontece dentro da máquina. Na realidade, q... -
26
Oct
Fundição de um motor: materiais, processos e fundição sob pressão explicados para OEMsPergunte a dez pessoas o que significa lançar um motor e você obterá dez imagens diferentes. Vê-se uma concha de ferro fundido caindo em um molde de areia. Outra mostra um braço robótico pulveri...
Quer você seja um comprador ou um parceiro de desenvolvimento, estamos comprometidos em fornecer-lhe uma solução confiável.
LINKS DE PRODUTOS
- Produtos de liga de alumínio
- Produtos de fundição sob pressão de liga de zinco
- Produtos de fundição sob pressão de liga de magnésio
Móvel
Atendimento ao Cliente
LINKS RÁPIDOS
FAÇA UMA COTAÇÃO
ENTRE EM CONTATO CONOSCO
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: Nº 1 Tianxing Road, Parque de Ciência e Tecnologia Daqi, distrito de Beilun, cidade de Ningbo, província de Zhejiang, China
Direitos de autor© Zhejiang Debang Intelligent Technology Co., Ltd. Todos os direitos reservados.
 Fabricantes de fundição sob pressão OEM/ODM