

Projeto HPDC: um guia prático para projeto de molde de fundição sob pressão de alta pressão
 2026.11.02
 Notícias da indústria
A fundição sob pressão de alta pressão tem a reputação de ser um processo de formato quase final, o que faz parecer que a maior parte do trabalho real acontece dentro da máquina. Na realidade, quase todas as características de qualidade de uma peça fundida, desde o padrão de preenchimento e porosidade até a planicidade e vida útil da ferramenta, são definidas na fase de projeto. O projeto HPDC é a disciplina de tomar essas decisões deliberadamente: qual deve ser a geometria da peça, como o metal irá percorrer a cavidade, para onde irá o calor e como a ferramenta irá abrir, ejetar e sobreviver a algumas centenas de milhares de ciclos.
Este guia aborda a maneira como abordamos o trabalho na Debang Mold, uma construtora de moldes de fundição sob pressão e fundidora OEM com sede em Ningbo, China, que executa projetos de HPDC desde 1991. Ele foi escrito para engenheiros e compradores que desejam entender como é um bom design de fundição sob pressão e por que algumas ferramentas funcionam silenciosamente durante anos, enquanto outras lutam contra seus operadores desde o primeiro tiro.
O que este guia cobre
- Como o design da peça e o design da matriz se encaixam em um projeto
- A sequência passo a passo desde a impressão da peça até a liberação da ferramenta
- Regras de geometria para paredes, calados, nervuras e saliências
- Decisões de comporta, transbordamento e ventilação
- Layout de resfriamento e equilíbrio térmico
- Como a escolha da liga remodela a ferramenta, não apenas a peça
- Erros de design que aparecem em quase todas as análises
O que o design do HPDC realmente cobre
As pessoas usam a frase design HPDC para significar duas coisas relacionadas, mas diferentes: o design da peça fundida em si e o design da matriz que a produz. Ambos são importantes e nenhum pode realmente ser concluído sem o outro.
O projeto de fundição, geralmente chamado de projeto de peça ou projeto para fabricação, trabalha na geometria que o cliente precisa. Isso significa seções de parede grossas o suficiente para serem preenchidas, mas finas o suficiente para esfriar, ângulos de inclinação que permitem a liberação da peça, filetes que distribuem a tensão e recursos que podem ser usinados sem abrir a porosidade subterrânea.
O projeto da matriz transforma essa geometria em hardware: linha de partição e layout de cavidade, sistema de canais e canais, estratégia de transbordamento e ventilação, circuitos de resfriamento, layout de ejetores, corrediças e núcleos, e as tolerâncias que a oficina de ferramentas deve manter. É também um exercício económico. Uma ferramenta com duas cavidades, quatro corrediças e um bloco de vácuo custa visivelmente mais do que uma ferramenta de cavidade única com um simples puxão reto, e o preço da peça deve justificar essa diferença ao longo da vida útil do programa.
Na maioria dos projetos os dois se sobrepõem constantemente. Alterar um grau de inclinação no modelo da peça pode remover um elemento deslizante da matriz. Adicionar uma saliência pequena pode exigir um pino ejetor extra. Esse vaivém, feito antecipadamente e na tela, em vez de tarde e em aço, é onde realmente reside o valor do design do HPDC.
A sequência de design, passo a passo
Cada projeto tem suas peculiaridades, mas a sequência subjacente é consistente. Em nossa loja geralmente fica assim.
- Revisão funcional da impressão da peça. O que o componente faz, quais superfícies são críticas, quais cargas, requisitos de vedação ou térmicos se aplicam?
- Seleção de liga e máquina. A liga define temperatura de vazamento, fluidez e encolhimento; a máquina define a força de travamento, a capacidade de disparo e o tamanho da placa.
- Linha de partição e rascunho. A linha de partição é posicionada de forma que a peça fique na metade, cortes inferiores sejam evitados e linhas testemunhais visíveis fiquem em algum lugar aceitável.
- Espessura e transições da parede. Paredes uniformes e transições graduais são estabelecidas antes do início de qualquer trabalho de fechamento.
- Layout de portão e corredor. A localização da comporta, a área da comporta e o tempo de preenchimento alvo são calculados em relação ao volume da cavidade e à espessura da parede.
- Projeto de transbordamento e ventilação. O ar tem que sair tão rapidamente quanto o metal entra, portanto transbordamentos, respiros e, quando necessário, assistência a vácuo são planejados junto com a comporta.
- Layout do circuito de resfriamento. Canais, defletores e borbulhadores são colocados para retirar primeiro o calor das seções espessas.
- Ejeção, slides e núcleos. As posições do ejetor, as direções de deslizamento e as trações do núcleo são definidas com rascunhos que permitem uma liberação limpa.
- Simulação e revisão de ferramentas. São verificados o preenchimento, a solidificação e o comportamento térmico e, em seguida, o desenho da ferramenta é liberado para fabricação.
- Teste, amostragem e iteração. As primeiras tomadas confirmam ou corrigem as suposições e o registro do projeto é atualizado para produção.
As etapas três a oito são onde a maior parte do custo de produção é decidida silenciosamente. Uma ferramenta fácil de executar é quase sempre aquela que foi cuidadosamente especificada nessas etapas.
Regras geométricas que decidem se uma ferramenta funciona bem
Algumas regras de design são antigas, testadas e vale a pena seguir, a menos que haja um motivo específico para não fazê-lo. A tabela abaixo resume as diretrizes que adotamos com mais frequência em peças fundidas de alumínio e zinco para aplicações automotivas e industriais.
| Recurso | Diretriz típica | Por que isso importa |
|---|---|---|
| Parede mínima, alumínio | 1,2 a 2,5mm | Paredes mais finas enchem rapidamente, mas congelam cedo e podem ficar insuficientemente preenchidas |
| Parede mínima, zinco | 0,6 a 1,5 mm | O zinco flui ainda mais em temperaturas mais baixas, permitindo detalhes finos |
| Transição de parede | Gradual, diminuindo pelo menos três vezes a mudança | Mudanças abruptas criam pontos quentes, contração, porosidade e empenamento |
| Rascunho, superfícies externas | 1 a 2 graus no mínimo | Reduz a força de ejeção, arranhões e desgaste da matriz |
| Rascunho, furos tubulares e nervuras profundas | 2 a 5 graus | O metal encolhe nos núcleos, portanto, recursos mais profundos precisam de mais tração |
| Raio do canto interno | Pelo menos 0,5 vezes a parede adjacente | Melhora o fluxo do metal e reduz a concentração de tensão |
| Espessura das costelas | 0,6 a 0,8 vezes a parede nominal | Evita marcas de afundamento na superfície oposta |
| Espessura da parede do ressalto | Cerca de 0,75 vezes a parede principal | Seções espessas isoladas esfriam por último e puxam a porosidade |
| Estoque de usinagem | 0,3 a 0,8 mm por superfície | Estoque extra custa tempo de ciclo e pode expor vazios subterrâneos |
Os cantos arredondados são mais importantes do que muitos designers esperam. Cantos internos afiados aumentam a tensão na peça acabada e retêm calor na matriz, enquanto um raio de aproximadamente metade da espessura da parede geralmente é suficiente para fazer com que ambos se comportem.
Gating, Overflow e Ventilação
O sistema de gating é a parte do projeto do HPDC que recebe mais atenção após o aparecimento de um defeito, e é exatamente por isso que vale a pena acertar na primeira vez. O objetivo é simples: preencher a cavidade de forma rápida e suave, manter a frente metálica movendo-se em uma direção e deixar o último metal chegar terminar sua jornada em um transbordamento, em vez de dentro de uma parede estrutural.
Na prática, isso significa escolher a área da comporta em relação ao tempo de preenchimento e ao volume da cavidade pretendidos, visando uma velocidade da comporta que atomize o metal sem explodir a parede da cavidade e direcionando o fluxo das seções grossas para as finas, em vez do inverso. Onde uma peça tem vários nós grossos, muitas vezes são necessários portões e transbordamentos individuais para que cada nó tenha seu próprio suprimento de metal e seu próprio caminho para o ar escapar.
A ventilação merece igual atenção. O ar preso em uma cavidade produz porosidade, bolhas e preenchimento incompleto, e o ar que não consegue escapar pelas aberturas de ventilação é frequentemente removido com auxílio de vácuo. Uma ferramenta bem ventilada também funciona com pressão de injeção mais baixa, o que prolonga a vida útil da matriz. Para peças com requisitos rígidos de solidez interna, o vácuo combinado com um layout de transbordamento balanceado geralmente supera uma comporta mais espessa por si só.
Equilíbrio térmico e layout de resfriamento
O resfriamento é a parte mais lenta do ciclo e uma das influências mais fortes na vida útil da matriz. Se a ferramenta esfriar de forma irregular, uma área da cavidade permanecerá quente, a peça deformará para esse lado e os operadores compensarão com pulverização extra da matriz, o que desequilibra ainda mais o equilíbrio térmico.
Um bom layout de resfriamento começa com a peça. A entrada de calor segue a espessura da seção, portanto, os nós mais grossos precisam de mais resfriamento e mais próximos da cavidade. Os canais são normalmente colocados a uma distância da superfície da cavidade igual a aproximadamente dois a três diâmetros de canal e correm paralelamente à superfície da cavidade, em vez de através dela. Núcleos profundos e pinos delgados são resfriados com defletores ou borbulhadores, e as lâminas são resfriadas separadamente para que não emperrem.
Ligas de zinco cerca de 390°C
Ligas de alumínio cerca de 600°C
Ligas de magnésio cerca de 630°C
O gráfico acima compara temperaturas típicas de vazamento nas três famílias de ligas. Quanto mais alta a temperatura, maior a tensão térmica que o aço da matriz absorve em cada ciclo, o que é um dos motivos pelos quais as ferramentas de zinco geralmente duram mais do que as ferramentas de alumínio de complexidade semelhante.
A fadiga térmica, e não o desgaste, é o que geralmente acaba com a vida útil de uma matriz. As rachaduras começam nos cantos internos afiados e nas bordas dos canais de resfriamento, depois crescem até aparecerem na superfície da peça fundida. Raios suaves, espaçamento sensível entre canais e pré-aquecimento consistente atrasam esse momento.
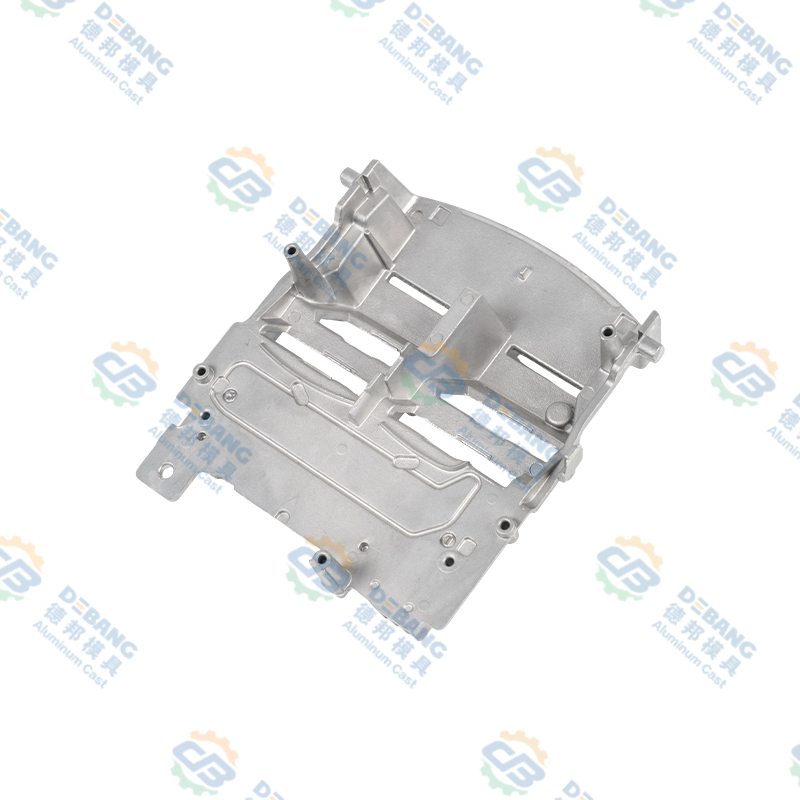 Dissipador de calor de iluminação automotiva fundido em alumínio Dissipador de calor para iluminação automotiva em alumínio fundido com aletas de alta densidade, canais de ventilação e aletas para gerenciamento térmico de LED e dissipação de calor estável. Ver Produto →
Como a escolha da liga muda a ferramenta
A liga é escolhida para a peça, mas também muda a ferramenta. Alumínio, zinco e magnésio ocupam posições muito diferentes quando se trata de temperatura de vazamento, fluidez, capacidade de parede e desgaste da matriz, e um projeto que funciona perfeitamente em uma família pode ser antieconômico em outra.
| Família de liga | Temperatura de vazamento | Faixa de parede | Implicações de ferramentas |
|---|---|---|---|
| Alumínio (ADC12, A380, A360) | 580 a 620°C | 1,2 a 4mm | Alta carga térmica, aço ferramenta H13, resfriamento robusto, boa resistência ao peso |
| Zinco (Zamak 3, Zamak 5) | 385 a 420°C | 0,6 a 3mm | Maior vida útil da matriz, excelentes detalhes e paredes finas, adequado para peças folheadas |
| Magnésio (AZ91D, AM60) | 600 a 650°C | 1,0 a 3mm | Proteção e controle cuidadosos do derretimento, densidade mais baixa, controle rigoroso do processo |
O alumínio é o padrão para peças estruturais e térmicas, como carcaças, dissipadores de calor, suportes e componentes do sistema de transmissão, e nossos guia técnico para componentes fundidos em alumínio se aprofunda em onde a família tem melhor desempenho. O zinco é frequentemente selecionado para peças pequenas, precisas ou decorativas, onde paredes finas e acabamento superficial são mais importantes do que peso. O magnésio é a opção mais leve e geralmente é reservado para carcaças sensíveis ao peso, com controles mais rígidos em relação ao manuseio e passagem do fundido.
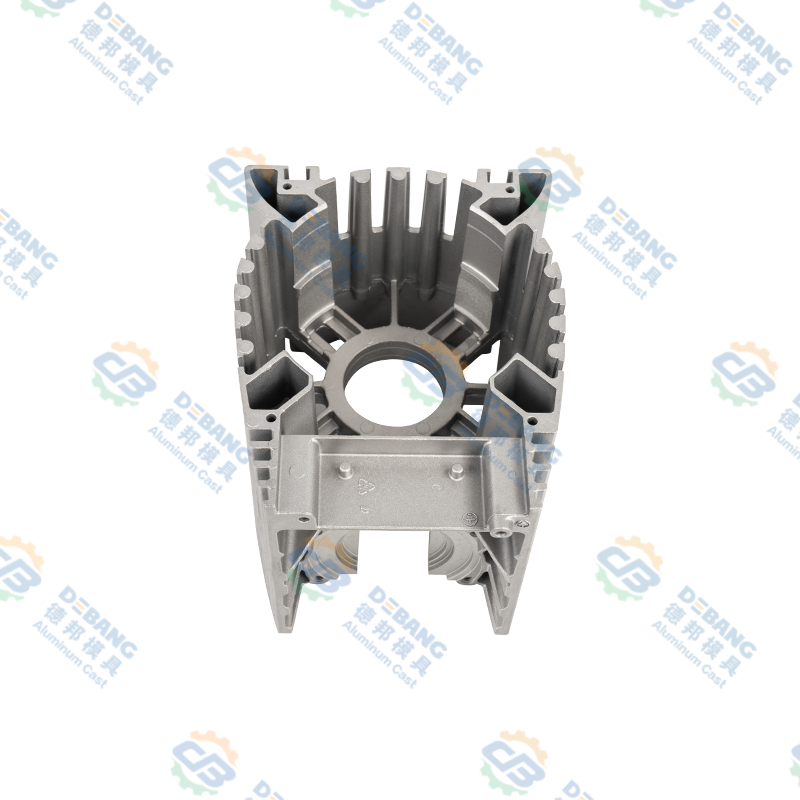 Motor fundido em alumínio e carcaça do controlador Motor integrado em alumínio fundido ou carcaça do controlador com aletas de dissipação de calor, pontos de montagem e rigidez para proteção de componentes sob vibração. Ver Produto →
Ejeção, Slides e Core Pulls
O design de ejeção não é glamoroso e é decisivo. Os pinos ejetores são colocados onde a peça fundida é rígida, nos cantos e ao longo das nervuras, e são dimensionados para que a pressão local permaneça baixa o suficiente para não marcar uma superfície cosmética. A placa ejetora é balanceada para que a peça deixe o núcleo reto em vez de inclinar e arrastar para um lado.
Slides e núcleos adicionam capacidade e custo ao mesmo tempo. Cada lâmina precisa de sua própria tiragem, seu próprio resfriamento e suas próprias superfícies de desgaste, e cada núcleo precisa de conicidade suficiente para que a peça fundida retrátil possa liberá-la de forma limpa. As corrediças hidráulicas são usadas onde o deslocamento é longo ou onde a corrediça tem que se mover independentemente da abertura da matriz, enquanto as corrediças mecânicas são mais baratas e muito confiáveis onde o movimento é simples.
Simulação e verificação antes do corte do aço
A simulação agora é uma prática padrão antes de o aço ser cortado em qualquer peça de parede fina, geometricamente complexa ou relacionada à segurança. A simulação de preenchimento mostra se a frente de metal se rompe, se duas frentes se encontram em uma solda fria e onde é provável que o ar fique preso. A solidificação e a análise térmica revelam pontos quentes e prevêem onde a porosidade de contração aparecerá. A análise de empenamento estima o quanto a peça irá distorcer após a ejeção e o resfriamento.
A saída não é uma previsão perfeita, mas é um filtro muito útil. É muito mais barato adicionar um overflow ou reposicionar uma comporta em uma simulação do que soldar e reusinar uma inserção de matriz. Quando a simulação e a experiência discordam, tendemos a confiar na experiência na posição do portão e na simulação no equilíbrio térmico e, em seguida, verificar ambas no teste.
Erros comuns de projeto de HPDC que procuramos primeiro
Após análises de design suficientes, os mesmos problemas reaparecem. Estes são os que verificamos antes de mais nada.
- Seções de parede não uniformes, especialmente um nó grosso próximo a uma parede fina
- Sem estiramento em nervuras profundas ou furos tubulares, ou estiramento aplicado na direção errada
- Um portão colocado em uma superfície cosmética visível ou direcionado diretamente para uma parede fina
- Resfriamento projetado apenas para a metade da tampa, deixando a metade do ejetor funcionando quente
- Cantos internos afiados tanto na peça fundida quanto na inserção da matriz
- Tolerâncias irrealistas no estado fundido, especialmente planicidade e coaxialidade
- Excesso de estoque de usinagem que aumenta custo e expõe porosidade
- Pinos ejetores colocados em uma face de vedação ou em uma superfície que será pintada
- O projeto da ferramenta foi concluído sem um plano de teste ou uma rota definida para revisões
Como abordamos o design de HPDC na Debang Mold
Construímos ferramentas de fundição sob pressão em Ningbo desde 1991, e o método de trabalho não mudou muito ao longo desse tempo: entender a função, projetar a ferramenta em torno do metal e manter a mesma equipe responsável desde o primeiro desenho até a peça de produção.
Essa continuidade é importante porque o design e a fabricação ficam no mesmo prédio. O projeto e a fabricação de moldes, a fundição sob pressão, as operações secundárias, a usinagem de precisão, o tratamento de superfície e a montagem final funcionam como uma cadeia, e não como fornecedores separados, o que encurta o ciclo entre uma decisão de projeto e suas consequências. Nosso controle de qualidade o processo é executado junto com o projeto da ferramenta e não depois dele, com relatórios dimensionais sobre as primeiras amostras e registros do processo mantidos durante a vida do programa.
As peças que produzimos com mais frequência acompanham a cadeia de fornecimento automotiva: componentes de iluminação e gerenciamento térmico, peças de sistemas de limpadores, peças de sistemas de refrigeração, componentes de embreagem e ferragens de carroceria, em alumínio, zinco e magnésio. Cada uma dessas categorias traz seus próprios hábitos de design. Um dissipador de calor de iluminação com aletas longas e finas se comporta de maneira muito diferente de uma carcaça de motor de limpador com dois furos de rolamento coaxiais, e o ferramental deve refletir essa diferença desde o primeiro esboço.
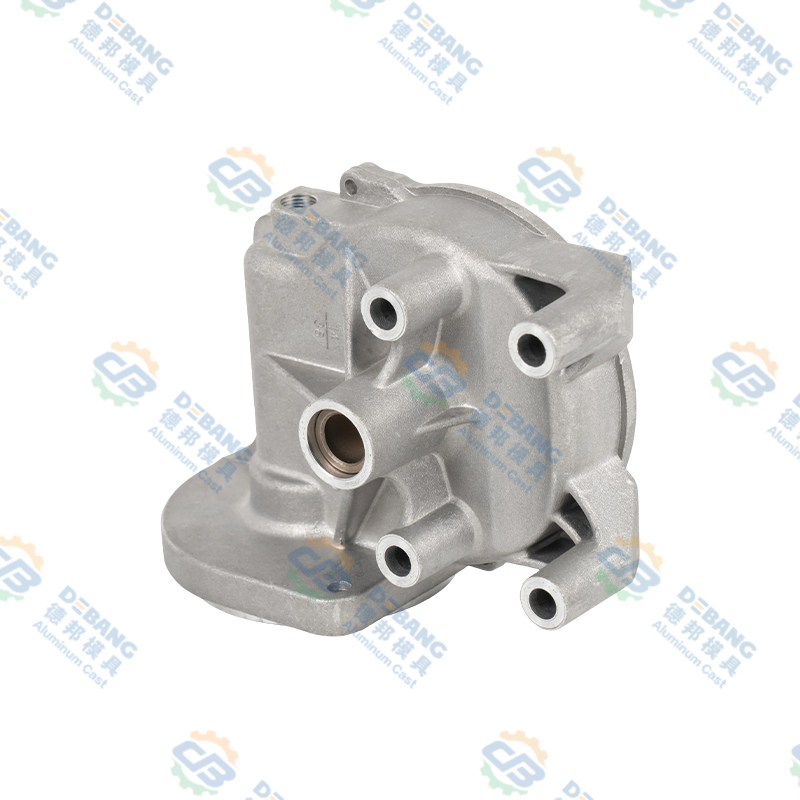 Carcaça do motor do limpador de carro fundido em alumínio Carcaça do motor do limpador em alumínio fundido de precisão com paredes uniformes, tolerâncias rígidas, resistência à corrosão e dissipação de calor para sistemas de limpador automotivos. Ver Produto →
Perguntas frequentes sobre projeto de HPDC
O que é design HPDC?
O projeto do HPDC abrange duas coisas conectadas: o projeto da peça fundida em si, incluindo paredes, calado, raios e tolerâncias, e o projeto da matriz que a produz, incluindo linha de partição, canal, transbordamento, resfriamento, ejeção e deslizamentos. Os dois são desenvolvidos juntos porque a maioria das decisões de geometria das peças tem uma consequência direta nas ferramentas.
Qual é a espessura mínima da parede para fundição sob pressão?
Para o alumínio, os mínimos práticos são geralmente em torno de 1,2 mm, com a maioria das peças de produção situadas entre 1,5 mm e 3 mm. O zinco pode ficar mais fino, até cerca de 0,6 mm em peças pequenas, porque flui mais a uma temperatura mais baixa. É possível ficar abaixo dessas faixas, mas isso estreita a janela do processo e aumenta o risco de refugo.
De quanta tiragem uma peça HPDC precisa?
Um a dois graus é normal para paredes externas. Furos com núcleo, nervuras profundas e qualquer recurso que a peça fundida encolha precisam de mais, normalmente de dois a cinco graus, dependendo dos requisitos de profundidade e acabamento superficial.
Quanto tempo leva o design da matriz?
Para uma peça automotiva simples de cavidade única, a fase de projeto geralmente leva de duas a quatro semanas, incluindo simulação e rodadas de revisão do cliente. Ferramentas multi-slides complexas com vedação hermética ou requisitos ópticos demoram mais, em parte porque são necessárias mais iterações de simulação antes que o desenho seja liberado.
As peças fundidas podem ser tratadas termicamente?
As peças fundidas de alumínio geralmente não são tratadas com solução em alta temperatura, porque o gás aprisionado se expande e forma bolhas na superfície. Tratamentos de estabilização e alívio de tensões em temperaturas mais baixas são comuns, e a fundição assistida a vácuo melhora a solidez interna que o tratamento térmico não consegue corrigir posteriormente.
Quando a simulação vale o custo?
A simulação se paga quando uma peça tem paredes finas, vários nós grossos, apresenta requisitos rigorosos de vazamento ou fadiga, ou quando a ferramenta é cara o suficiente para que uma segunda iteração pudesse prejudicar. Para peças simples, de paredes espessas e com calado generoso, uma revisão cuidadosa do projeto pode ser suficiente.
Você fornece o molde e as peças fundidas?
Sim. Projetamos e construímos a ferramenta, executamos primeiras amostras e, em seguida, fornecemos peças fundidas de produção com usinagem secundária, tratamento de superfície e montagem conforme necessário, para que a mesma equipe permaneça responsável pelo componente acabado.
O projeto de HPDC é uma disciplina de pequenas decisões tomadas antecipadamente: um grau de calado aqui, mais um transbordamento ali, uma linha de resfriamento movida dez milímetros mais perto da cavidade. Nenhum deles parece dramático em um desenho, mas juntos eles decidem se uma ferramenta funciona silenciosamente durante anos ou passa sua vida no compartimento de manutenção. Se você ainda está no estágio em que a impressão de uma peça está aberta a alterações, esse é o melhor momento para trazer o construtor de ferramentas para a conversa, e é a conversa que temos com mais frequência com os clientes.
Últimas Notícias
Saiba mais sobre as notícias do setor
-
19
Oct
 Alumínio fundido sob pressão automotivo: um guia prático para ligas, peças e qualidadeA fundição sob pressão de alumínio é um dos cavalos de batalha silenciosos do automóvel moderno. Olhe atrás de um farol ou sob o capô e você encontrará peças de alumínio fundido fazendo um traba...
-
16
Nov
Fundição sob pressão de magnésio versus alumínio: um guia prático para equipes de designPergunte a dez engenheiros o que separa o magnésio do alumínio e você normalmente obterá dez variações das mesmas três palavras: peso, custo, corrosão. Todos os três são importantes, mas nenhum ... -
28
Sep
Liga de zinco Zamak 3: propriedades, aplicações de fundição sob pressão e guia de seleção para OEMsQuando uma peça de metal requer geometria complexa, tolerâncias restritas e um bom acabamento superficial a um custo razoável, o Zamak 3 costuma ser o primeiro a ser utilizado pelos engenheiros ... -
26
Oct
Fundição de um motor: materiais, processos e fundição sob pressão explicados para OEMsPergunte a dez pessoas o que significa lançar um motor e você obterá dez imagens diferentes. Vê-se uma concha de ferro fundido caindo em um molde de areia. Outra mostra um braço robótico pulveri...
Quer você seja um comprador ou um parceiro de desenvolvimento, estamos comprometidos em fornecer-lhe uma solução confiável.
LINKS DE PRODUTOS
- Produtos de liga de alumínio
- Produtos de fundição sob pressão de liga de zinco
- Produtos de fundição sob pressão de liga de magnésio
Móvel
Atendimento ao Cliente
LINKS RÁPIDOS
FAÇA UMA COTAÇÃO
ENTRE EM CONTATO CONOSCO
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: Nº 1 Tianxing Road, Parque de Ciência e Tecnologia Daqi, distrito de Beilun, cidade de Ningbo, província de Zhejiang, China
Direitos de autor© Zhejiang Debang Intelligent Technology Co., Ltd. Todos os direitos reservados.
 Fabricantes de fundição sob pressão OEM/ODM