

Definição direta e visão geral dos componentes de fundição sob pressão de alumínio
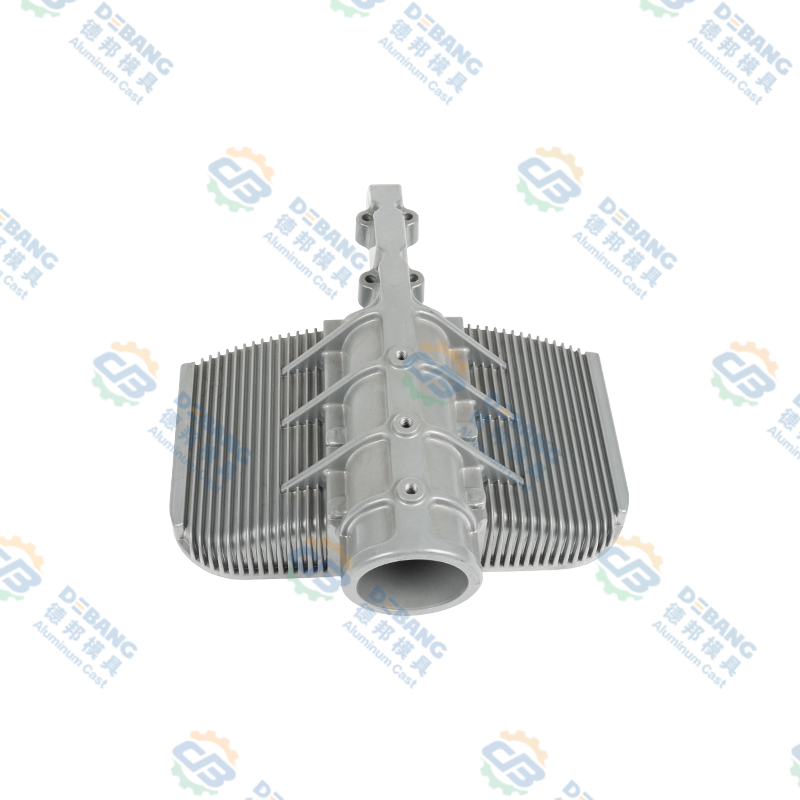
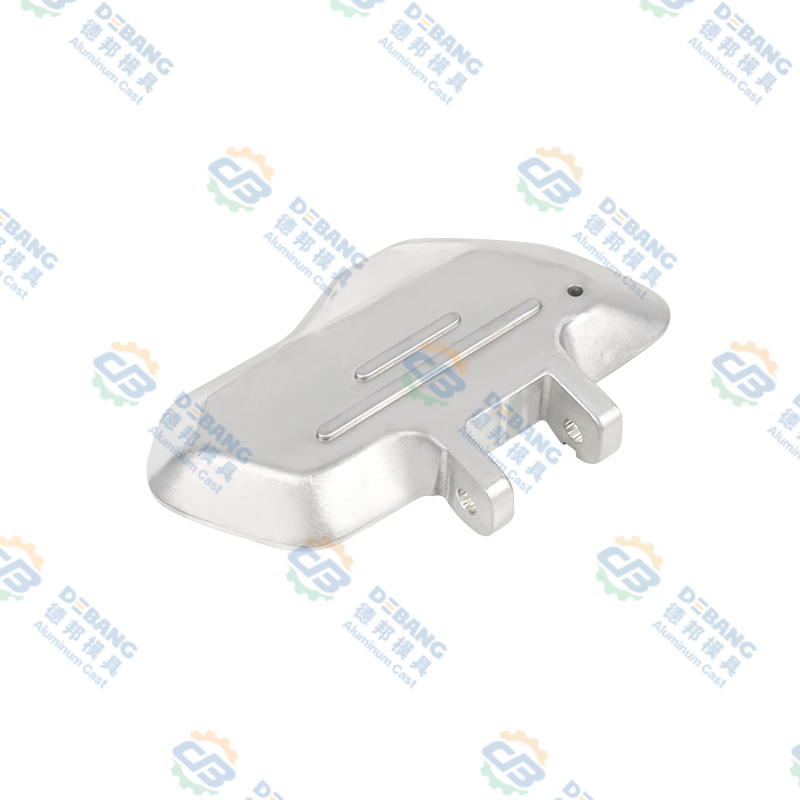
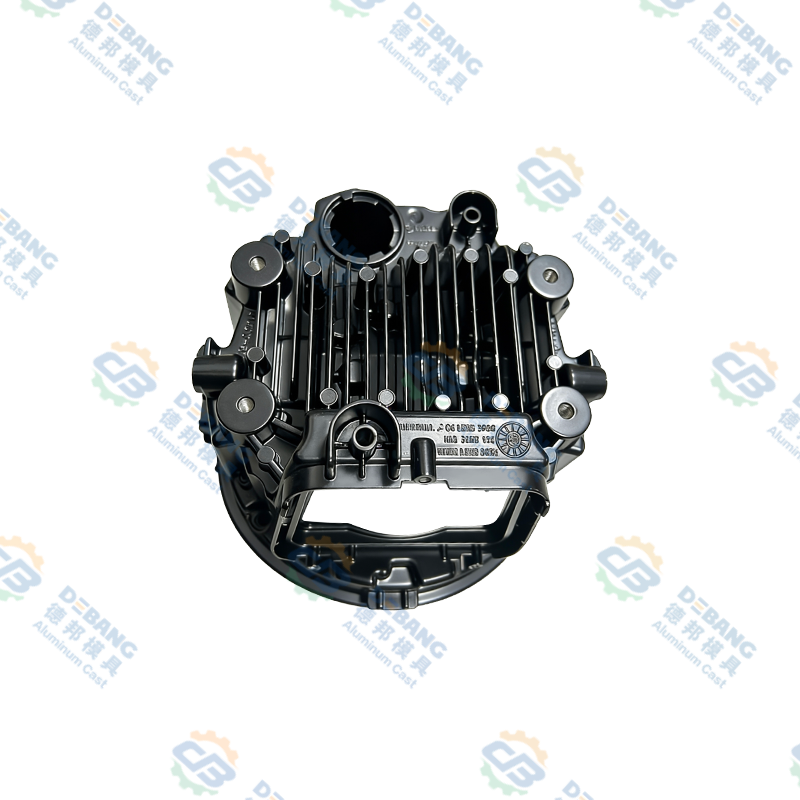
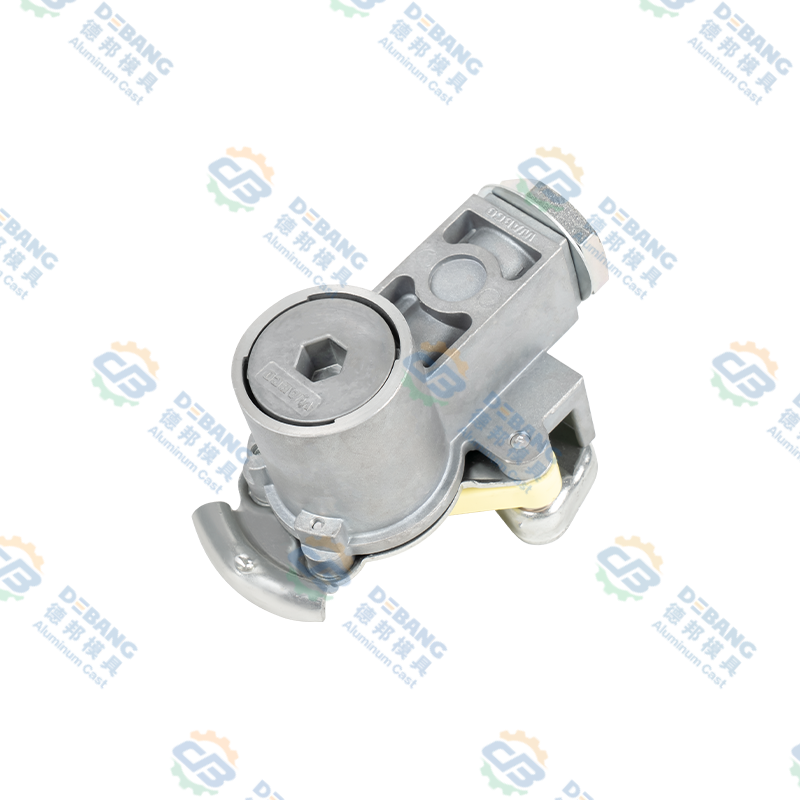
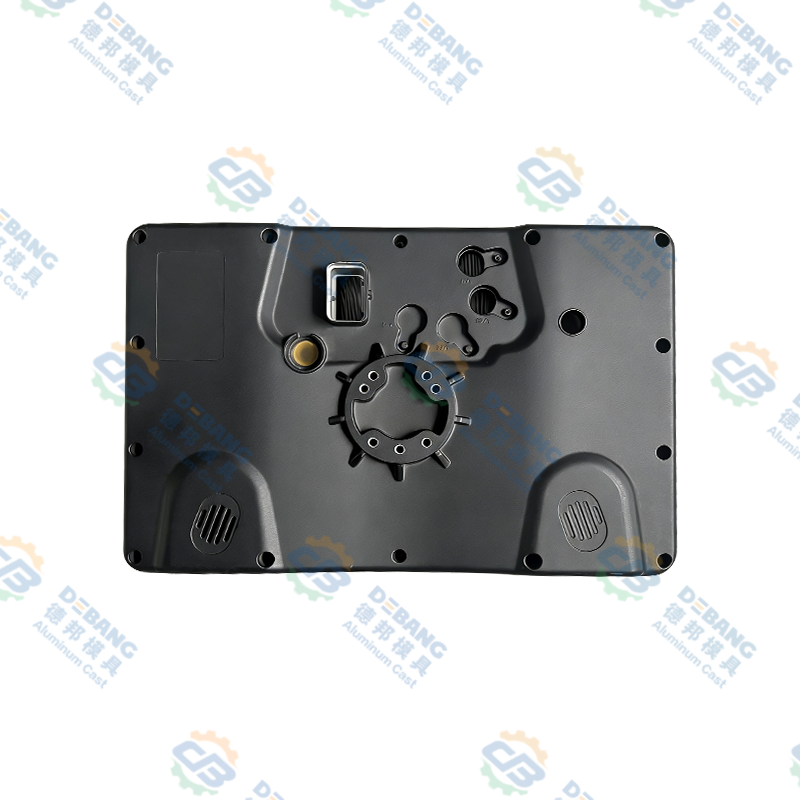
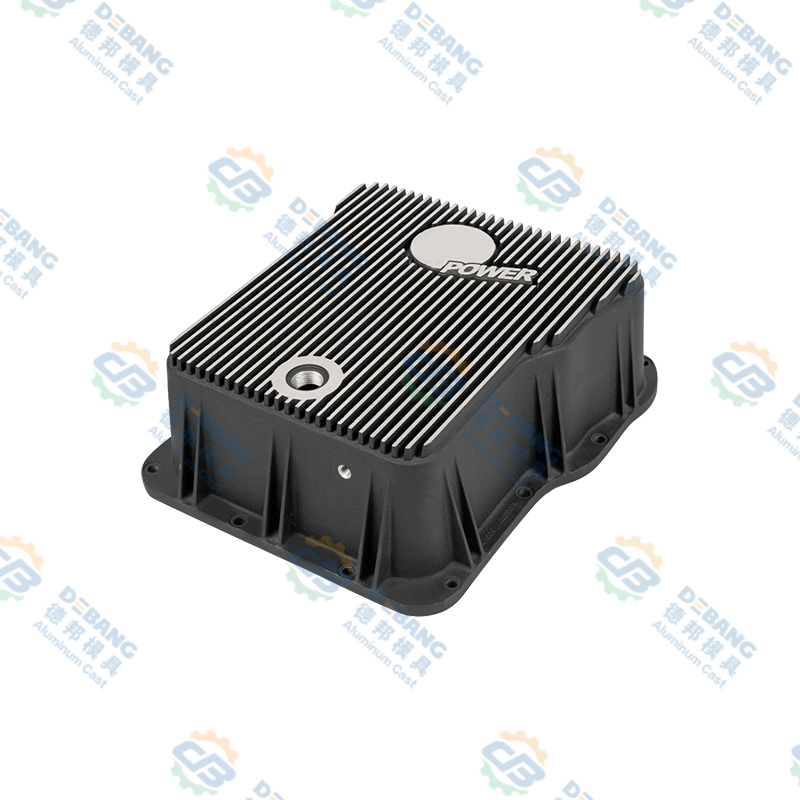
Componentes fundidos em alumínio representam peças metálicas de engenharia de precisão fabricadas através de injeção de alta pressão de alumínio fundido em moldes de aço endurecido, criando geometrias complexas com tolerâncias dimensionais restritas e acabamentos superficiais superiores em ciclos de produção únicos .
O processo de fundição sob pressão força o alumínio fundido a pressões superiores a 1.500 a 3.500 libras por polegada quadrada em cavidades usinadas com precisão, permitindo a produção de componentes com precisão dimensional de mais ou menos 0,003 polegadas e acabamento superficial comparável a peças usinadas sem operações de acabamento secundário. .
A seleção de ligas de alumínio, incluindo 380, 390, A356 e formulações proprietárias especializadas, permite propriedades de materiais personalizadas atendendo a requisitos específicos de aplicação, incluindo desempenho em altas temperaturas, resistência à corrosão e otimização de resistência mecânica .
Fundamentos do processo de fundição sob pressão de alumínio e procedimentos de fabricação
A compreensão dos procedimentos de fabricação de fundição sob pressão esclarece as características de capacidade e qualidade.
Máquinas de fundição sob pressão e componentes de sistemas de pressão
As máquinas de fundição sob pressão classificadas nas categorias de câmara quente e câmara fria oferecem vantagens operacionais distintas, com sistemas de câmara quente mantendo o metal fundido em temperatura constante, permitindo ciclos rápidos e sucessivos de fundição produzindo de 400 a 600 componentes por hora, enquanto as máquinas de câmara fria acomodam metais com temperaturas de fusão mais altas, permitindo versatilidade de ligas de alumínio e qualidade superior do produto. . Pressões de injeção que variam de 1.500 libras por polegada quadrada para componentes grandes a 3.500 libras por polegada quadrada para peças de precisão de parede fina forçam o metal fundido em cada detalhe da cavidade do molde.
Especificações de projeto de molde e aço ferramenta
Moldes de aço para ferramentas endurecidos com precisão, fabricados com tolerâncias de mais ou menos 0,0005 polegadas, fornecem geometria de cavidade que define o formato final do componente e as características dimensionais, com expectativas de vida útil do molde de 100.000 a 500.000 peças fundidas, dependendo da seleção do material e do projeto do sistema de resfriamento . Moldes de múltiplas cavidades produzindo de 4 a 8 componentes por ciclo reduzem drasticamente o custo de fabricação por unidade.
Projeto de Sistema de Comportamento e Alimentação
Sistemas de canais sofisticados que direcionam o fluxo de alumínio fundido para as cavidades do molde em velocidades controladas com precisão evitam a turbulência, reduzindo o aprisionamento de ar e permitindo um preenchimento consistente de metal, eliminando vazios e defeitos de porosidade . Os sistemas de alimentação fornecem fluxo contínuo de metal compensando a contração de solidificação.
Procedimentos de Solidificação e Resfriamento
Taxas de resfriamento controladas normalmente variando de 50 a 200 graus Celsius por segundo permitem a obtenção das características microestruturais desejadas, incluindo tamanho de grão e distribuição de fases, otimizando as propriedades mecânicas . As paredes da cavidade resfriadas a água permitem uma extração térmica rápida.
O que são componentes fundidos sob pressão de alumínio e definição por aplicação
Compreensão componente fundido de alumínio aplicações esclarece a importância da fabricação e o escopo da capacidade.
Blocos de motor, cabeçotes de cilindro, carcaças de transmissão e coletores de admissão representam 20 a 30 por cento do peso dos veículos modernos.
- Redução de 5 a 10% no consumo de combustível
- Capacidade de liga de alta temperatura
- Passagens de resfriamento integradas
Componentes do trem de pouso, acessórios estruturais e hardware do sistema de combustível exigem padrões de defeito zero.
- Requisitos de qualidade aeroespacial
- Rastreabilidade completa
- Desempenho de liga especializada
Servidores de computador, equipamentos de telecomunicações e gabinetes de controle industrial se beneficiam do gerenciamento térmico.
- Criação de geometria complexa
- Integração de dissipação de calor
- Capacidade de blindagem EMI
Carcaças de bombas, corpos de válvulas e componentes de compressores proporcionam desempenho confiável.
- Capacidade para ambientes agressivos
- Eficácia de custos
- Passagens integradas
Ferramentas elétricas, equipamentos de jardim e aparelhos portáteis demonstram versatilidade.
- Acabamento estético da superfície
- Construção leve
- Flexibilidade de projeto
Gabinetes de equipamentos e hardware de rede apresentam recursos de precisão.
- Dimensionamento de precisão
- Integração de componentes
- Desempenho de confiabilidade
Ligas de alumínio para seleção e especificação de fundição sob pressão
A seleção da liga impacta fundamentalmente as propriedades dos componentes e a adequação da aplicação.
| Designação de liga | % de Silício Primário | Resistência à tração ksi | Alongamento % | Aplicativos primários |
|---|---|---|---|---|
| Liga 380 | 8,5 a 11,5 | 47 a 49 | 3 a 5 | Trem de força automotivo |
| Liga 390 | 17 a 19 | 53 a 56 | 1 a 2 | Bombas de blocos de motor |
| Liga A356 | 7,0 nominais | 33 a 55 | 3 a 6 | Automotivo aeroespacial |
Escolha Industrial Padrão
8,5 a 11,5% de silício fornece excelente moldabilidade, permitindo projetos complexos de paredes finas com resistência superior à corrosão, tornando-o a escolha ideal para componentes de trem de força automotivo.
Opção de alto desempenho
17 a 19% de silício proporciona dureza e resistência ao desgaste superiores em comparação com 380, com características de resistência elevadas adequadas para aplicações de alta tensão.
Grau Premium
7% de silício permite o tratamento térmico através do endurecimento por precipitação, aumentando a resistência em 30 a 50 por cento, proporcionando propriedades excepcionais para aplicações aeroespaciais.
Vantagens do processo de fundição sob pressão e benefícios competitivos
Desafios and Limitations in Aluminum Die Casting Processes
O aprisionamento de gás e a formação de porosidade de contração durante a solidificação criam vazios nas peças fundidas. A fundição sob pressão de alta pressão reduz, mas não elimina os problemas de porosidade.
Precisão hardened steel molds typically cost 20000 to 100000 dollars depending on complexity, with extended lead times of 8 to 12 weeks.
Limitações de espessura de parede, requisitos de ângulo de inclinação e restrições de linhas de partição limitam a liberdade de projeto em comparação com a usinagem.
Muitas aplicações exigem corte de bordas, tratamento térmico e acabamento de precisão, adicionando 10 a 30% ao custo total.
Controle de qualidade and Testing Procedures for Die Cast Components
Inspeção Dimensional
Máquinas de medição coordenadas e sistemas automatizados de inspeção óptica verificam a conformidade dimensional, com planos de amostragem inspecionando 0,5 a 5% das quantidades de produção.
Detecção de porosidade
O exame de radiografia de raios X detecta porosidade interna e formação de vazios, com análise automatizada que quantifica o tamanho e a localização do defeito.
Teste Mecânico
As amostras de teste de tração verificam a resistência à tração, o limite de escoamento e a conformidade do alongamento com os requisitos das especificações.
Qualidade de Superfície
A inspeção visual e a perfilometria óptica verificam a suavidade do acabamento superficial e identificam defeitos, incluindo marcas de encolhimento e sobreposições frias.
Documentação
A documentação abrangente que registra a identificação do molde, os parâmetros de produção e os resultados da inspeção cria uma rastreabilidade completa do produto.
Conformidade
Os sistemas eletrônicos de gerenciamento de dados permitem acesso eficiente a registros, atendendo aos requisitos regulatórios e dos clientes.
Economia e análise de custos da fundição sob pressão de alumínio
A fundição sob pressão torna-se economicamente viável em volumes de 50.000 a 100.000 unidades, dependendo da complexidade do componente. Abaixo deste limite, a maquinação ou outros processos podem revelar-se mais económicos.
Diretrizes de projeto and Best Practices for Die Casting
Uniformidade da espessura da parede
Mantenha uma espessura de parede uniforme de 0,100 a 0,150 polegadas para evitar encolhimento excessivo e pontos quentes. Use raios generosos de no mínimo 0,050 polegadas para transições.
Requisitos de ângulo de inclinação
Aplique ângulos de inclinação mínimos de 1 a 2 graus, permitindo fácil ejeção de componentes dos moldes sem marcas ou danos.
Costelas e Bosses
Use nervuras estratégicas e posicionamento de saliências para aumentar a rigidez e a resistência sem aumento proporcional de peso. A espessura das nervuras deve ser de 50 a 70% da espessura nominal da parede.
Minimização de corte inferior
Minimize cortes inferiores e geometrias complexas que exigem núcleos móveis, o que aumenta significativamente a complexidade e o custo do molde.
Estratégia de tolerância
Especifique tolerâncias realistas que correspondam à capacidade de fundição sob pressão, normalmente ±0,003 polegadas para recursos e ±0,001 por polegada de dimensão.
Colocação da linha de partição
Posicione linhas de partição em superfícies não críticas para minimizar o impacto estético e simplificar o projeto do molde.
Tecnologia avançada de fundição sob pressão e inovações de processo
Fundição por compressão e metal semi-sólido
A aplicação de pressões elevadas durante a solidificação cria peças fundidas ultradensas e livres de defeitos, com propriedades mecânicas próximas às dos componentes forjados.
Fundição sob pressão assistida a vácuo
A extração a vácuo durante o enchimento do molde evita o aprisionamento de gás, reduzindo a porosidade em 75 a 90 por cento, permitindo peças fundidas estanques à pressão.
Controle de fundição térmica
Sistemas avançados de resfriamento permitem controle preciso do ciclo térmico, otimizando a microestrutura e as propriedades para estruturas de grãos mais finos.
Simulação de processos e IA
Software de simulação avançado e inteligência artificial otimizam parâmetros alcançando qualidade superior melhorando continuamente o desempenho.
Integração da Indústria 4.0
Sistemas conectados que coletam dados de produção em tempo real permitem manutenção preditiva e monitoramento remoto.
Perguntas frequentes sobre componentes de fundição sob pressão de alumínio
A fundição sob pressão de alumínio torna-se economicamente competitiva com usinagem em volumes de produção superiores a 50.000 a 100.000 unidades, dependendo da complexidade do componente , com cálculo de equilíbrio comparando o custo do molde com a economia por unidade, determinando o volume mínimo viável.
Ligas de alumínio especializadas, incluindo variantes 390 e A356 modificadas, mantêm propriedades aceitáveis em temperaturas de até 300 a 350 graus Celsius , embora o serviço prolongado em alta temperatura exija uma seleção cuidadosa do material e potencial tratamento térmico secundário.
As operações secundárias comuns incluem corte de borda de linha de partição, remoção de marcas de canal de entrada, furação e rosqueamento de precisão, criando furos roscados, além de mandrilamento ocasional e usinagem de acabamento. para dimensões críticas onde a tolerância de fundição se mostra insuficiente.
A radiografia de raios X fornece detecção definitiva de defeitos internos, incluindo identificação de porosidade, enquanto o teste ultrassônico oferece triagem rápida de defeitos para produção de alto volume que exige ciclos de inspeção mais rápidos.
Superfícies fundidas podem receber anodização para proteção contra corrosão e variação de cor, revestimento em pó para acabamentos coloridos duráveis, revestimento incluindo níquel e cromo ou polimento para aparência metálica brilhante.
Ligas de alumínio de qualidade alimentar especializadas e procedimentos de fundição com documentação rigorosa de limpeza e rastreabilidade permitem a produção de componentes aprovados para contato com alimentos atendendo aos requisitos regulatórios, incluindo conformidade com a FDA.
Espessura de parede uniforme, raios generosos para transições, posicionamento estratégico de nervuras para maior rigidez e posicionamento cuidadoso da linha de partição minimizam defeitos e melhorar substancialmente o rendimento da produção.
Fundições de alumínio desprotegidas corroem facilmente em ambientes de água salgada, exigindo revestimentos protetores, incluindo anodização, tinta de poliuretano ou sistemas epóxi especializados fornecendo proteção confiável de longo prazo.
Precisão die casting tolerances enable reliable press fit assembly and integrated snap features eliminating fasteners simplifying assembly , com projeto cuidadoso e análise de empilhamento de tolerância garantindo repetibilidade confiável da montagem.
O prazo de entrega completo normalmente abrange de 8 a 12 semanas, incluindo projeto e construção de moldes, teste e validação de ferramentas e entrega inicial de amostras de produção , com ferramentas aceleradas adicionando 20 a 40 por cento de custo adicional, reduzindo o cronograma.