

Fundição sob pressão na indústria automotiva: escolha de ligas, tolerâncias e seleção de OEM
 2026.09.07
 Notícias da indústria
Certa vez, um líder de programa automotivo nos enviou bandejas de transmissão que falhavam continuamente nos testes de vazamento. A espessura da parede diminuiu, apareceu porosidade e a linha de produção parou duas vezes por semana. A correção não foi uma atualização de material cara; era um parceiro de fundição sob pressão que controlava as ferramentas, os parâmetros do processo e a inspeção desde o início. Quando um componente requer geometria repetível, alto volume e formato quase perfeito, a fundição sob pressão na indústria automotiva é o processo que fornece isso, e seu sucesso depende de quem controla a matriz.
Por que a fundição sob pressão ocupa um lugar central em peças automotivas
A fundição sob pressão injeta metal fundido em uma matriz de aço endurecido em alta pressão, normalmente entre 1.500 e 25.000 psi, produzindo formas complexas com tolerâncias restritas em uma única etapa. Para aplicações automotivas, isso significa que as peças fundidas podem incluir paredes finas, canais de resfriamento, ressaltos e pontos de montagem sem operações de usinagem separadas.
Três fatores tornam o processo difícil de substituir na produção de veículos. Primeiro, a capacidade de formato quase final reduz o desperdício de material e as horas de usinagem. Em segundo lugar, os tempos de ciclo são suficientemente curtos para suportar programas de grande volume. Terceiro, a flexibilidade do projeto permite que os engenheiros consolidem vários componentes em uma única peça fundida, o que simplifica a montagem e reduz o peso.
- As seções da parede podem ser fixadas em alumínio de 1,5 a 3,0 mm com o design adequado da matriz.
- A repetibilidade dimensional suporta montagem robótica e controle rígido de empilhamento.
- A reciclabilidade do alumínio e do magnésio enquadra-se nas metas de sustentabilidade da indústria automóvel.
As arquiteturas de veículos elétricos aumentaram a demanda por peças fundidas de alumínio em carcaças de baterias, carcaças de motores e estruturas estruturais. A indústria também está explorando a fundição sob pressão integrada, às vezes chamada de megacasting, para formar grandes seções de carroceria de peça única. Embora essas grandes peças fundidas ganhem as manchetes, o benefício diário é mais simples: componentes confiáveis no sistema de refrigeração, conjunto do limpador e transmissão, onde falhas significam tempo de inatividade.
Alumínio, zinco ou magnésio: qual liga se adapta à sua peça automotiva
Antes de qualquer projeto de matriz ser aprovado, a escolha da liga determina a vida útil da ferramenta, o tempo de ciclo, o peso da peça e o custo. Na maioria dos casos, a decisão se resume a saber se você precisa de capacidade de carga, pequenos detalhes intrincados ou a peça mais leve possível.
| Liga | Densidade (g/cm³) | Força de rendimento típica (MPa) | Usos automotivos comuns |
|---|---|---|---|
| Alumínio (A380/ADC12) | 2.7 | 150-170 | Fundições de motores, bandejas de transmissão, dissipadores de calor, carcaças estruturais |
| Zinco (Zamak 3) | 6.6 | 200-220 | Braços do limpador, pequenos suportes, mecanismos de travamento, peças minúsculas e complexas |
| Magnésio (AZ91D) | 1.8 | 140-160 | Estruturas da coluna de direção, acabamento interno, carcaças leves |
O alumínio é a escolha padrão para peças estruturais e térmicas automotivas porque equilibra resistência, resistência à corrosão e peso a um custo aceitável. As ligas de zinco brilham quando a geometria é pequena, complexa e requer excelente acabamento superficial e paredes finas. O magnésio oferece a solução mais leve, mas requer escolhas cuidadosas de revestimento e montagem para gerenciar a corrosão no ambiente de um veículo.
Componentes automotivos fundidos sob pressão em todo o veículo
Sistemas de Gestão Térmica e Iluminação
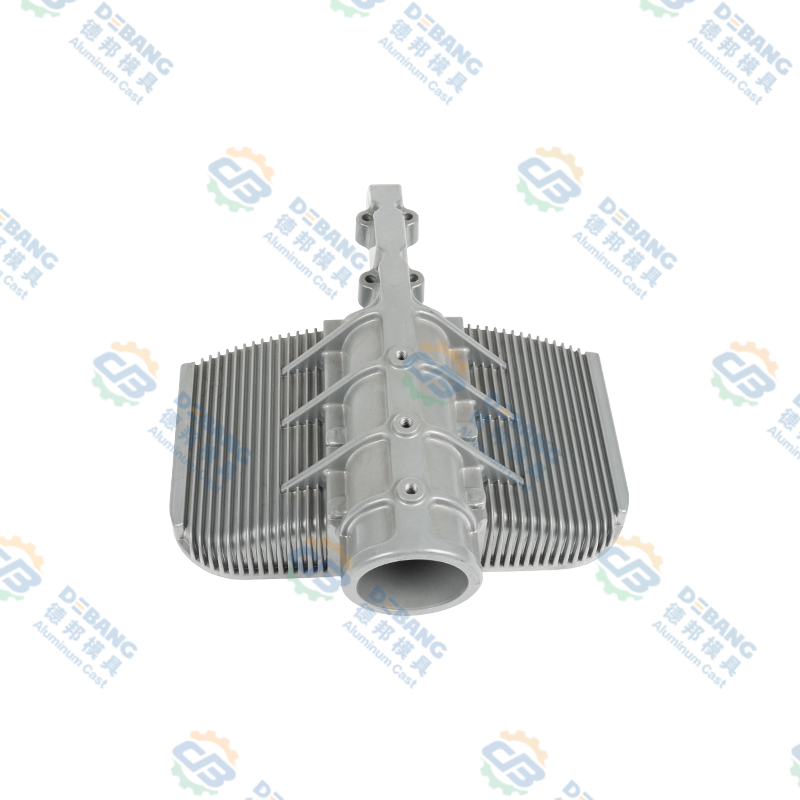
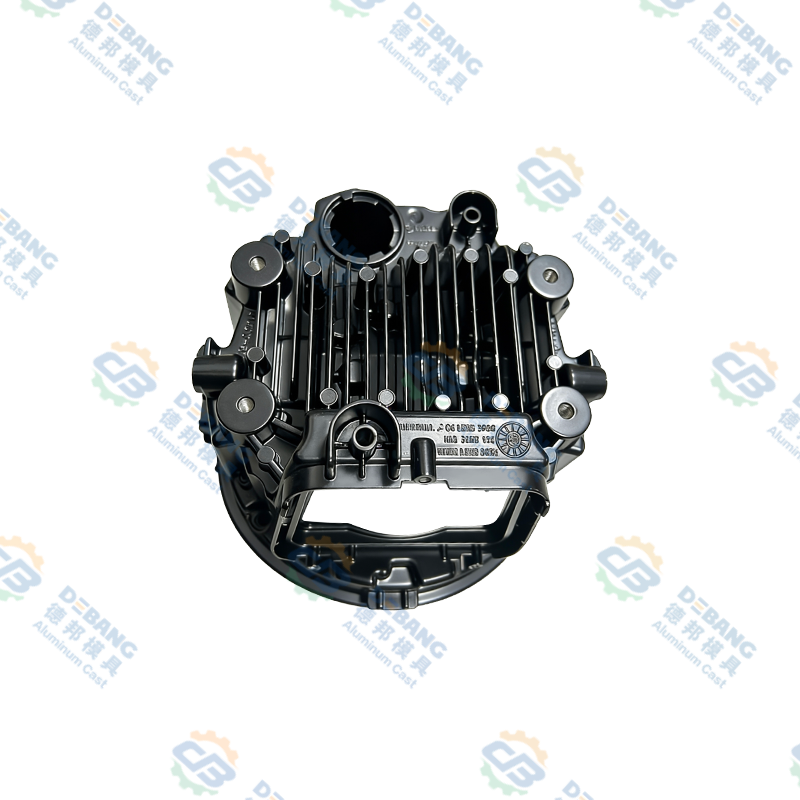
Matrizes de iluminação e módulos de LED geram calor que deve ser eliminado para proteger os componentes eletrônicos e manter a saída de luz. Um dissipador de calor de alumínio oferece boa condutividade térmica e pode ser fundido com aletas ou canais internos para aumentar a área de superfície. Nos conjuntos de faróis LED, o dissipador de calor também é um elemento estrutural que mantém a lente e a caixa alinhadas, portanto a precisão dimensional é tão importante quanto a transferência de calor.
 Dissipador de calor fundido em liga de alumínio para iluminação automotiva Este dissipador de calor foi projetado para conjuntos de faróis LED, combinando gerenciamento térmico com suporte estrutural. Suas aletas e canais fundidos maximizam o resfriamento enquanto mantêm o alinhamento da lente para um desempenho confiável. Ver Produto →
Sistemas de limpador e mecanismos externos
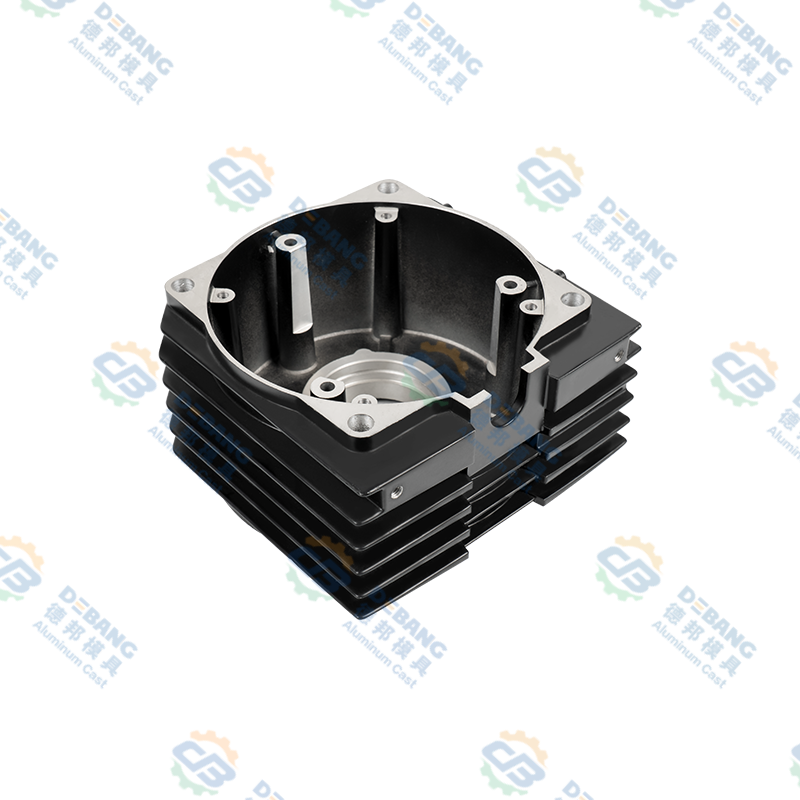
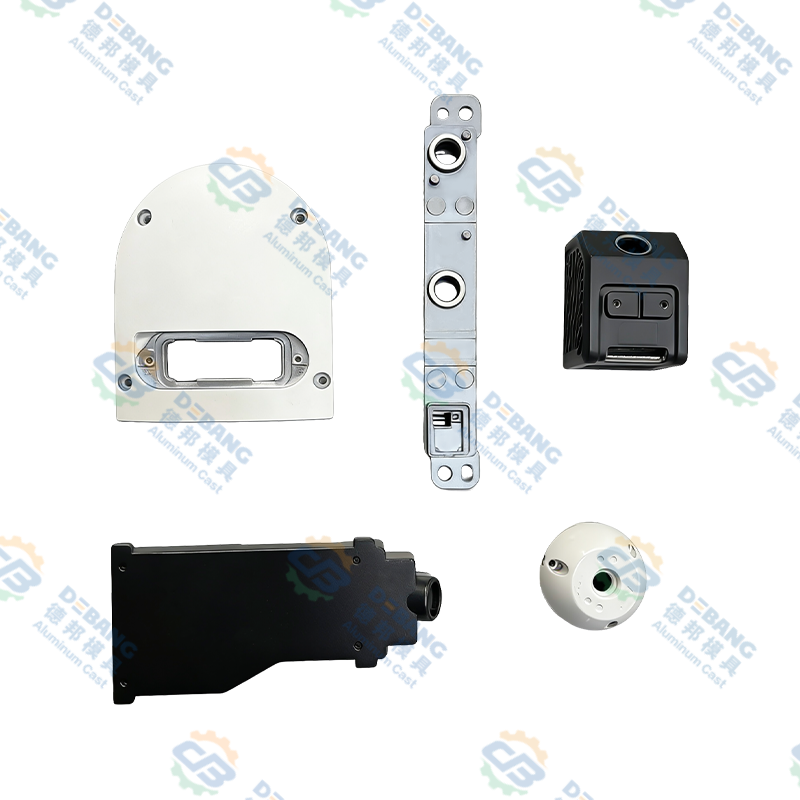
Os motores do limpador, os braços do limpador e seus alojamentos enfrentam vibrações, umidade e oscilações de temperatura. As ligas de zinco proporcionam excelente usinabilidade e podem fundir detalhes finos para componentes do braço do limpador, enquanto peças fundidas de alumínio são usadas quando a peça precisa de mais rigidez ou deve suportar uma carga mais pesada. Uma carcaça do motor fundida em alumínio mantém o trem de engrenagens concêntrico e resistente ao impacto, o que reduz a folga e o ruído desagradável na articulação.
 Carcaça do motor do limpador fundido em alumínio para o setor automotivo Esta caixa é produzida através de fundição de alumínio para garantir paredes uniformes e tolerâncias restritas. Oferece resistência à corrosão e condutividade térmica, protegendo o motor contra vibrações e calor para maior vida útil. Ver Produto →
Trem de força, transmissão e componentes estruturais
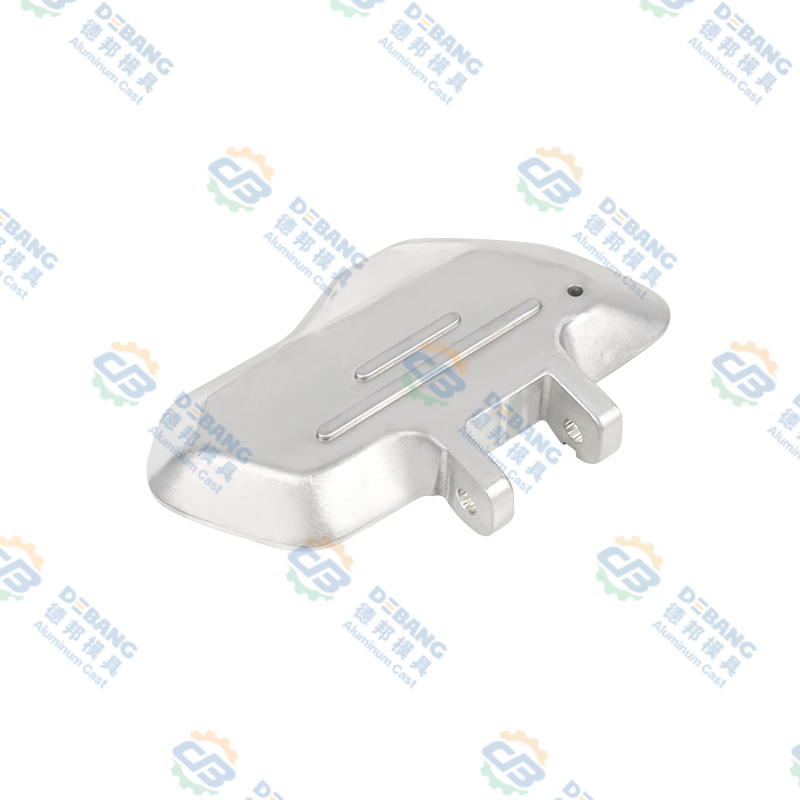
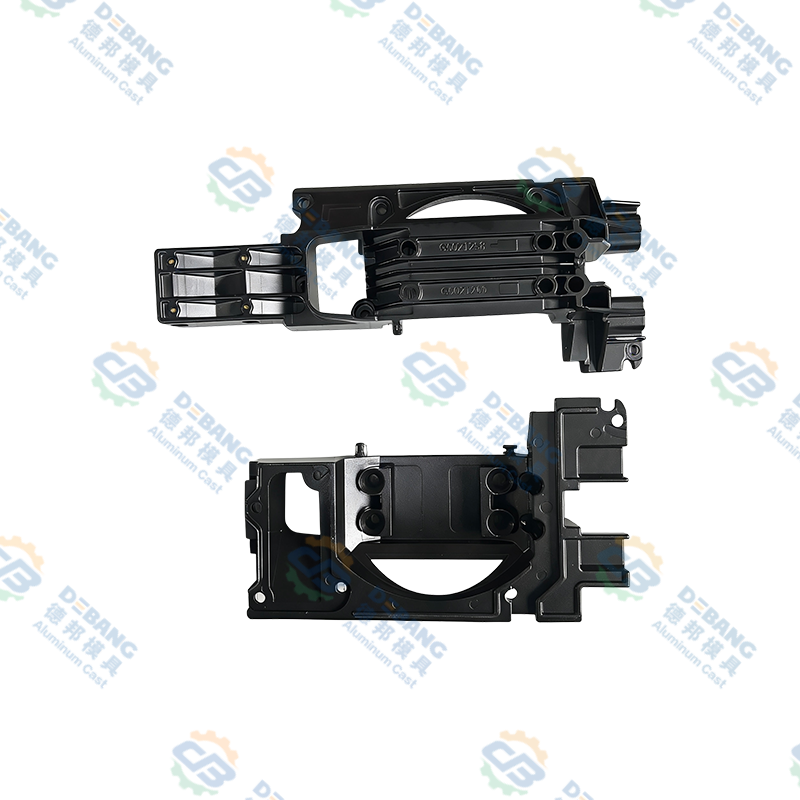
Os cárteres de transmissão e as carcaças do motor dependem da fundição sob pressão para produzir invólucros estanques a fluidos e resistentes à pressão. A peça fundida deve manter as superfícies da junta planas dentro de tolerâncias restritas para evitar vazamentos. As bandejas de transmissão em alumínio reduzem o peso em comparação com o aço estampado e podem incluir aletas de refrigeração integradas. Em veículos pesados, os componentes da embreagem com óleo de silicone exigem a mesma atenção à espessura e limpeza da parede para evitar a contaminação do óleo que altera o desempenho da embreagem.
 Bandeja de transmissão fundida em alumínio para veículo Esta bandeja de transmissão é feita de liga de alumínio de alta resistência, proporcionando uma vedação estanque a fluidos e dissipação de calor. Reduz o peso em comparação com o aço e suporta um arrefecimento eficiente em condições exigentes. Ver Produto →
Tolerâncias e regras de projeto que evitam retrabalhos dispendiosos
Cada dimensão de um desenho não é igualmente importante. Um orifício de montagem que localiza um sensor pode ser segurado com precisão, enquanto uma superfície cosmética precisa apenas de uma faixa de rugosidade. Os erros mais caros vêm da aplicação de tolerâncias gerais a cada recurso. Uma tolerância realista de fundição geralmente fica em ±0,25 a ±0,5 mm para dimensões gerais, enquanto ressaltos críticos e assentos usinados podem atingir ±0,05 a ±0,1 mm através de operações de acabamento.
Várias regras de design evitam os problemas de produção mais comuns. Primeiro, evite paredes espessas e uniformes; eles esfriam lentamente e criam porosidade de contração. Em vez disso, use nervuras e uma transição de parede contínua. Segundo, especifique ângulos de inclinação de 1 a 2 graus para alumínio e 0,5 a 1 grau para zinco, para que a peça se solte perfeitamente da matriz. Terceiro, mantenha os raios dos cantos de pelo menos 0,5 mm para reduzir a concentração de tensão e o desgaste da matriz. Ao inserir essas regras em uma análise de empilhamento antes do início do ferramental, você evita correções tardias que podem atrasar o programa de um veículo.
O que avaliar antes de escolher um fornecedor de fundição sob pressão automotiva
O risco na fundição automotiva não é a tolerância de fundição em si; é a falta de controle a montante. Um fornecedor que opera apenas uma máquina produzirá peças que flutuam. Um fornecedor que projeta e possui a matriz, controla o resfriamento e mantém um plano de qualidade documentado proporcionará repetibilidade em todo o programa.
- Capacidade de projeto de molde: layout do canal de resfriamento, ângulos de inclinação, transições de parede e estratégia de ejeção.
- Documentação do processo: parâmetros de injeção, temperatura de fusão, pressão de injeção e registros de temperatura da matriz.
- Operações secundárias: usinagem, tratamento de superfície e montagem sob o mesmo teto para reduzir o risco da cadeia de fornecimento.
- Sistema de qualidade: métodos de inspeção , relatórios do primeiro artigo e prevenção de defeitos.
- Parceria de longo prazo: suporte de engenharia durante mudanças de projeto e capacidade de aumento de produção.
Ao avaliar um fornecedor, pergunte como ele lida com a porosidade em áreas estruturais, como garante a uniformidade da espessura da parede e como documenta ações corretivas após uma peça com falha. Essas respostas são mais importantes do que o preço cotado por peça.
A lição prática para OEMs automotivos
A fundição sob pressão na indústria automotiva não é um processo que sirva para todos. É uma decisão sobre a função da peça, os limites da liga, o design da matriz e o sistema de produção por trás dela. Quanto mais cedo você trouxer um parceiro de fundição sob pressão para a fase de projeto, mais fácil será controlar a espessura da parede, evitar cantos vivos e especificar uma zona de tolerância realista.
Na Ningbo Beilun Debang Mold Technology, nossa abordagem foi moldada por mais de três décadas de atendimento a programas OEM, desde sistemas de iluminação e limpador até componentes de transmissão e carroceria. Combinamos projeto de matrizes, fabricação de matrizes, fundição, usinagem, tratamento de superfície e montagem em uma cadeia de engenharia. Se você estiver no meio da validação ou fornecimento do projeto, discuta seu projeto com nossa equipe de engenharia e compare suas expectativas de tolerância com um plano de produção viável.
Últimas Notícias
Saiba mais sobre as notícias do setor
-
26
Oct
 Fundição de um motor: materiais, processos e fundição sob pressão explicados para OEMsPergunte a dez pessoas o que significa lançar um motor e você obterá dez imagens diferentes. Vê-se uma concha de ferro fundido caindo em um molde de areia. Outra mostra um braço robótico pulveri...
-
16
Nov
Fundição sob pressão de magnésio versus alumínio: um guia prático para equipes de designPergunte a dez engenheiros o que separa o magnésio do alumínio e você normalmente obterá dez variações das mesmas três palavras: peso, custo, corrosão. Todos os três são importantes, mas nenhum ... -
28
Sep
Liga de zinco Zamak 3: propriedades, aplicações de fundição sob pressão e guia de seleção para OEMsQuando uma peça de metal requer geometria complexa, tolerâncias restritas e um bom acabamento superficial a um custo razoável, o Zamak 3 costuma ser o primeiro a ser utilizado pelos engenheiros ... -
02
Sep
Fundição sob pressão de magnésio versus alumínio: comparação de densidade, resistência, custo e aplicaçãoUm engenheiro OEM que analisa um novo componente de um veículo elétrico chega a uma encruzilhada familiar: essa carcaça deveria ser de magnésio ou alumínio? A resposta nunca é uma simples prefer...
Quer você seja um comprador ou um parceiro de desenvolvimento, estamos comprometidos em fornecer-lhe uma solução confiável.
LINKS DE PRODUTOS
- Produtos de liga de alumínio
- Produtos de fundição sob pressão de liga de zinco
- Produtos de fundição sob pressão de liga de magnésio
Móvel
Atendimento ao Cliente
LINKS RÁPIDOS
FAÇA UMA COTAÇÃO
ENTRE EM CONTATO CONOSCO
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: Nº 1 Tianxing Road, Parque de Ciência e Tecnologia Daqi, distrito de Beilun, cidade de Ningbo, província de Zhejiang, China
Direitos de autor© Zhejiang Debang Intelligent Technology Co., Ltd. Todos os direitos reservados.
 Fabricantes de fundição sob pressão OEM/ODM